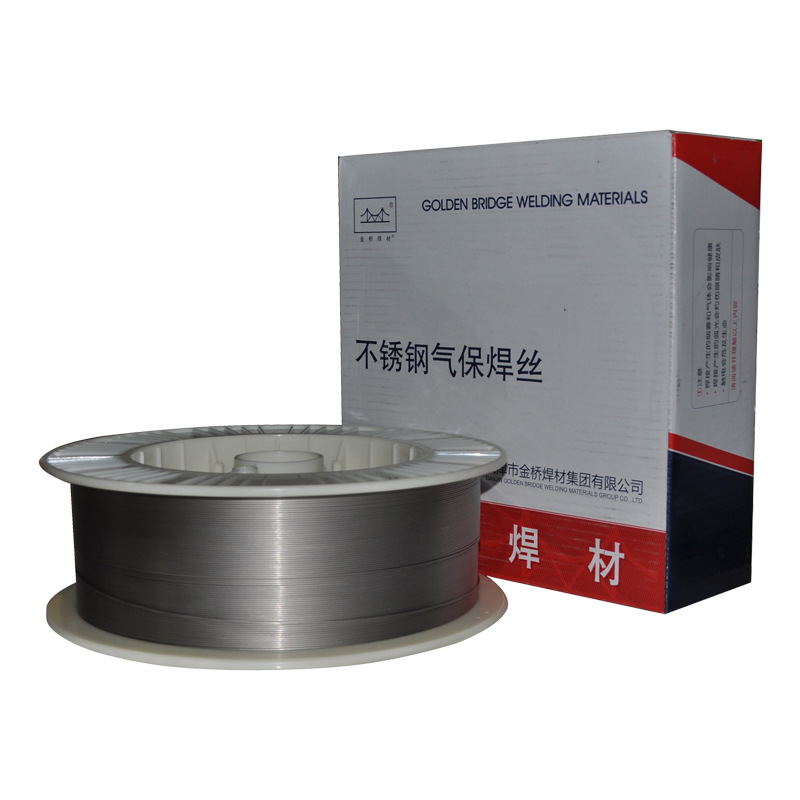

¥ 70.00
15公斤起订
9999公斤可售
品牌 型号 ..

JQ.H00Cr22Ni8Mo3N
符合 GB/T 29713 S2209
YB/T 5092 H03Cr22Ni8Mo3N
AWS A5.9 ER2209
ISO 14343-A-G 22 9 3 N L
说明:
焊丝主要成分是22Cr-9Ni-3Mo-N,为奥氏体-铁素体双相不锈钢MIG焊丝,可全位置焊接。由于熔敷金属含有40左右的铁素体,所以熔敷金属兼有奥氏体不锈钢的综合性能和铁素体不锈钢的抗应力腐蚀特性,从而成为石化行业应用中一种新兴的材料。焊接作业性佳送丝顺畅、电弧稳定、成形美观、飞溅极少。
用途:
常应用于石油化工、船舶制造等行业,对应钢材022Cr22Ni5Mo3N(SUS 2205)的焊接。
焊丝化学成分
| C | Mn | Si | Cr | Ni | Mo | P | S | Cu | N |
保证值 | 0.030 | 0.502.00 | 0.90 | 21.5023.50 | 7.509.50 | 2.503.50 | 0.030 | 0.030 | 0.75 | 0.080.20 |
例值 | 0.023 | 1.62 | 0.40 | 22.5 | 8.75 | 3.23 | 0.011 | 0.009 | 0.18 | 0.16 |
参考电流(DC+)
直径(mm) | φ0.8 | φ1.0 | φ1.2 |
焊接电流(A) | 70150 | 100200 | 140220 |
注意事项:
1.保护气体:注意保护气体的纯度,混合气配比推荐Ar+13O 2。
2.气体流量:2025L/min。
3.干伸长度:1525mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。


