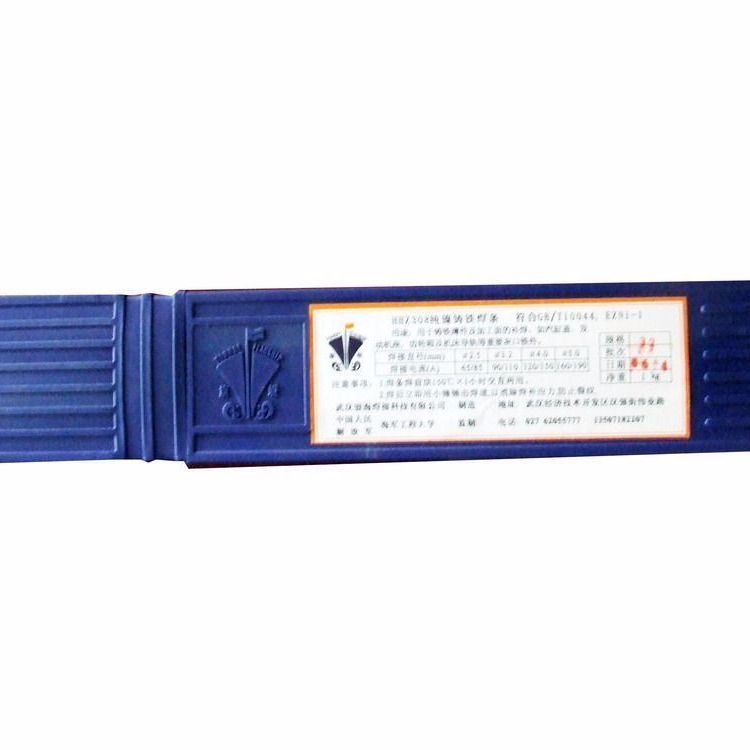


¥ 155.00
1-9公斤起订
¥ 145.00
≥10公斤
1000公斤可售
品牌 型号 ..

 基本信息
牌号(型号) | Z508(EZNiCu-1) | 材质 | 镍铜合金铸铁 |
焊芯直径 | 3.24.0(mm) | 品牌 | 特尔鑫 |
类型 | 药皮性质 | 石墨型 | |
直径 | 3.24.05.0(mm) | 长度 | 350(mm) |
焊接电流 | 90-190(A) | 电流幅度 | 90--190(A) |
工作温度 | 适用范围 | 用于常温或低温预热(至300左右)的灰口铸铁的焊接。 | |
产地 | 特尔鑫焊接材料 |
说明: 焊接接头强度较低,所以不宜用于受力部位的焊接,可用于常温或低温预热(至300左右)的灰口铸铁的焊接。交直流两用。
用途: 用于强度要求不高的灰口铸件的焊补
熔敷金属化学成分()
化学成分 | C | Mn | Si | S | Cu | Ni | Fe | 其它元素总量 |
保证值 | 1.00 | 2.50 | 0.80 | 0.025 | 2435 | 6070 | 6 | 1.00 |
参考电流 (AC、DC+)
焊条直径(mm) | φ2.5 | φ3.2 | φ4.0 | φ5.0 |
焊接电流(A) | 50100 | 70120 | 110170 | 140190 |
注意事项
1.焊前焊条须经150左右烘焙1h。
2.焊时运条以窄焊道为宜,每次焊缝的长度不宜超过50mm,焊后立即用小锤轻轻锤击焊接处,以消除焊补区应力,防止裂纹。
