

¥ 3.36 ~ ¥ 38.78
10支起订
1*18*40 1.1*20*40 ..
品牌 系列 ..

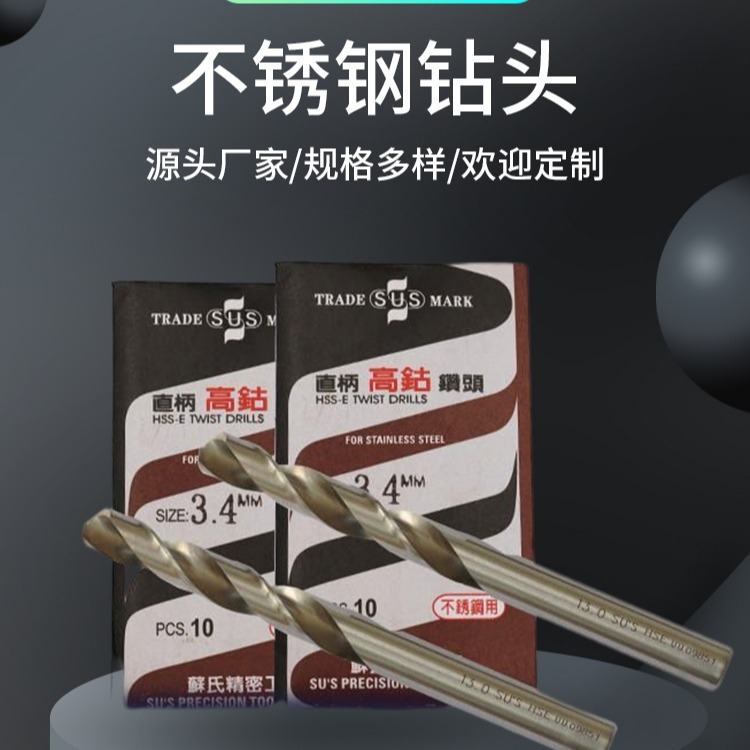
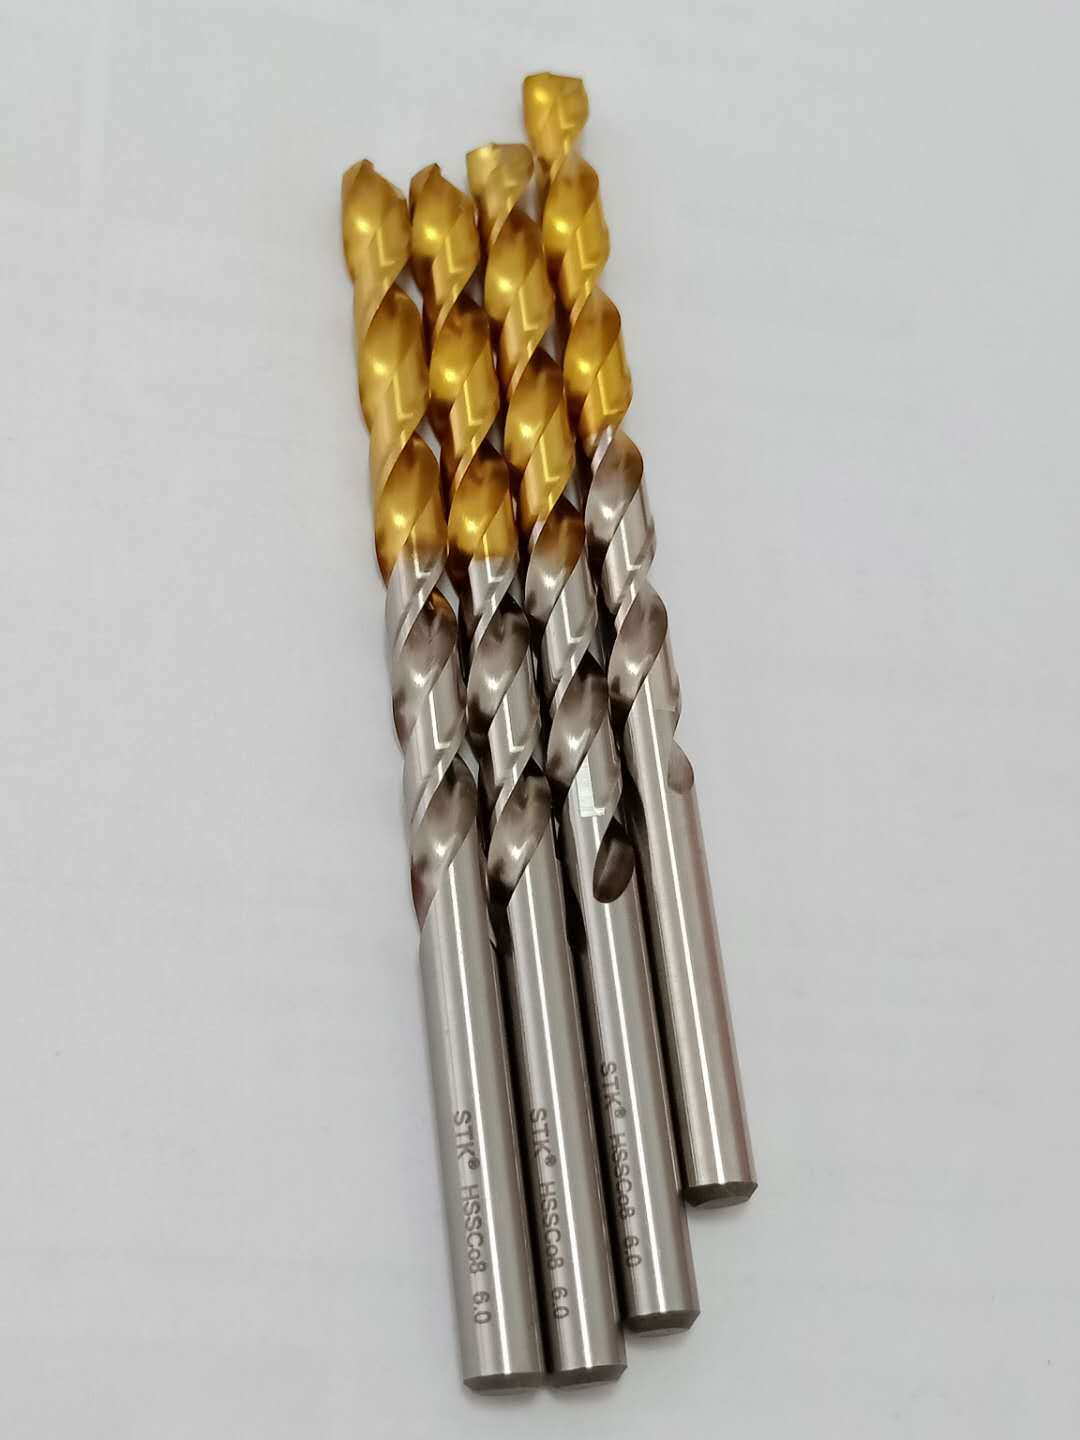
STK含钴高速钢直柄钻头
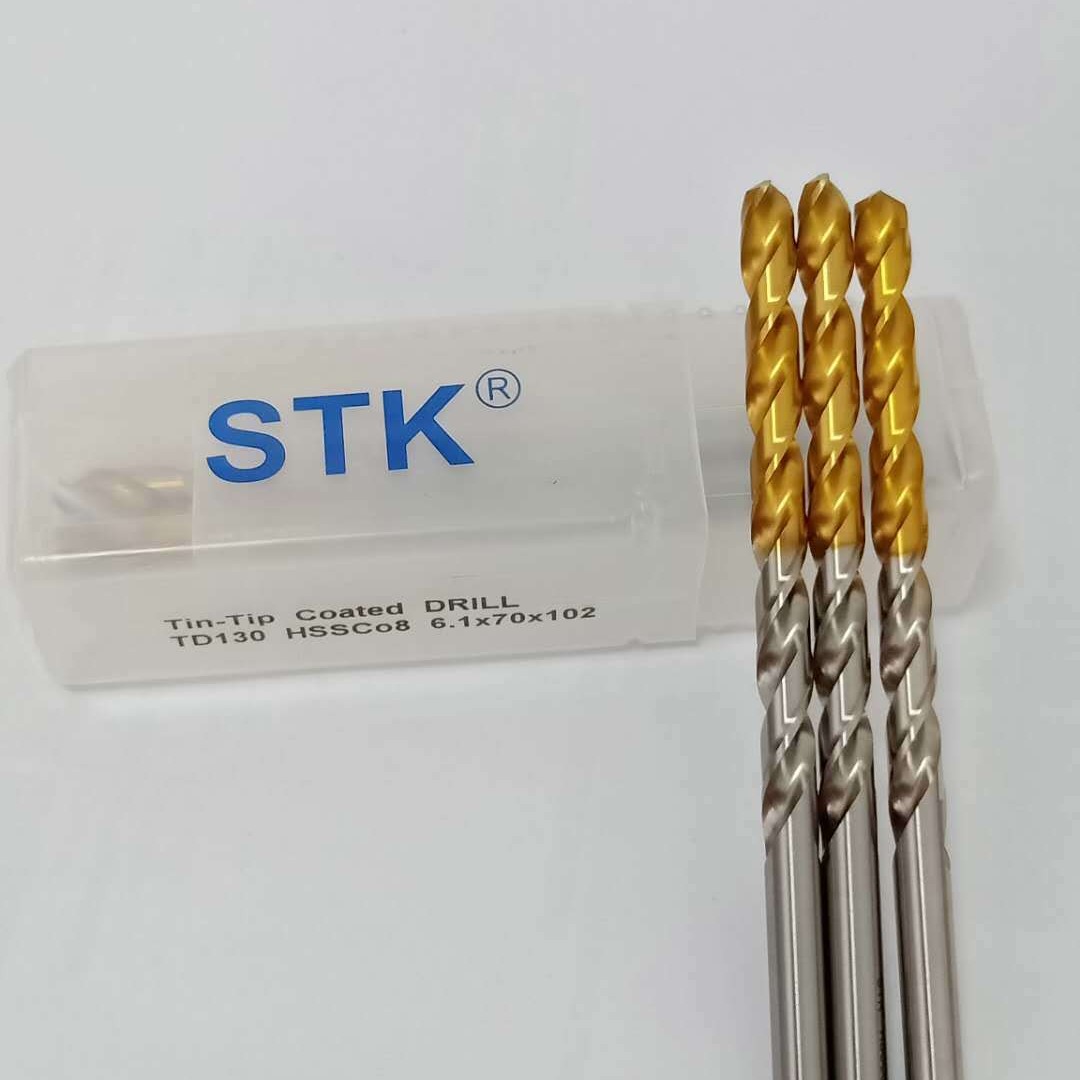
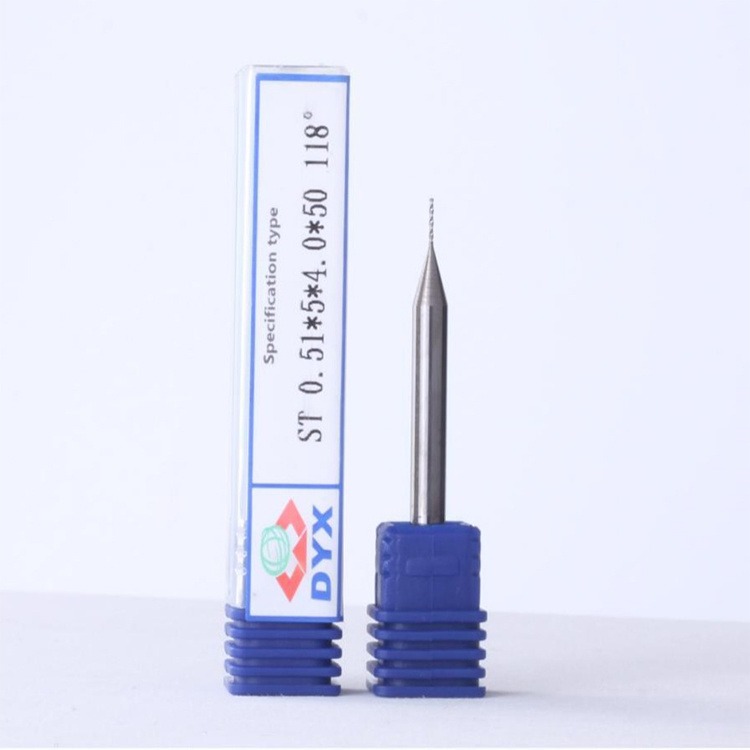
材质:HSS-CO8镀钛(TIN) 适合加工不锈钢、钛合金等难切削产品 硬度:hrc62-65° 表面处理:直径0.2-1.9为白色,直柄2.0-13经渗碳氮化处理,表面为黑色. 顶角:118度 产品执行标准:美标 本公司代理经营台湾苏氏钻头,质量保证,可用于加工不锈钢等难加工材料,欢迎咨询洽谈。并以特惠价格诚招地区代理。 |
标准麻花钻刃磨的方法和技巧
麻花钻对于机械加工来说,它是一种常用的钻孔工具。结构虽然简单,但要把它真正刃磨好,也不是一件轻松的事。关键在于掌握好刃磨的方法和技巧,方法掌握了,问题就会迎刃而解。我这里介绍一下对麻花钻的手工刃磨技巧。
麻花钻的顶角一般是118°,也可把它当作120°来看待。刃磨钻头主要掌握几个技巧:
1、刃口要与砂轮面摆平。
磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。这是钻头与砂轮相对位置的,位置摆好再慢慢往砂轮面上靠。
2、钻头轴线要与砂轮面斜出60°的角度。
这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准。这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。


10支起订
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售
10000支可售