

¥ 36.00
25-1999千克起订
¥ 35.50
≥2000千克
10000千克可售
牌号 加工级别 ..



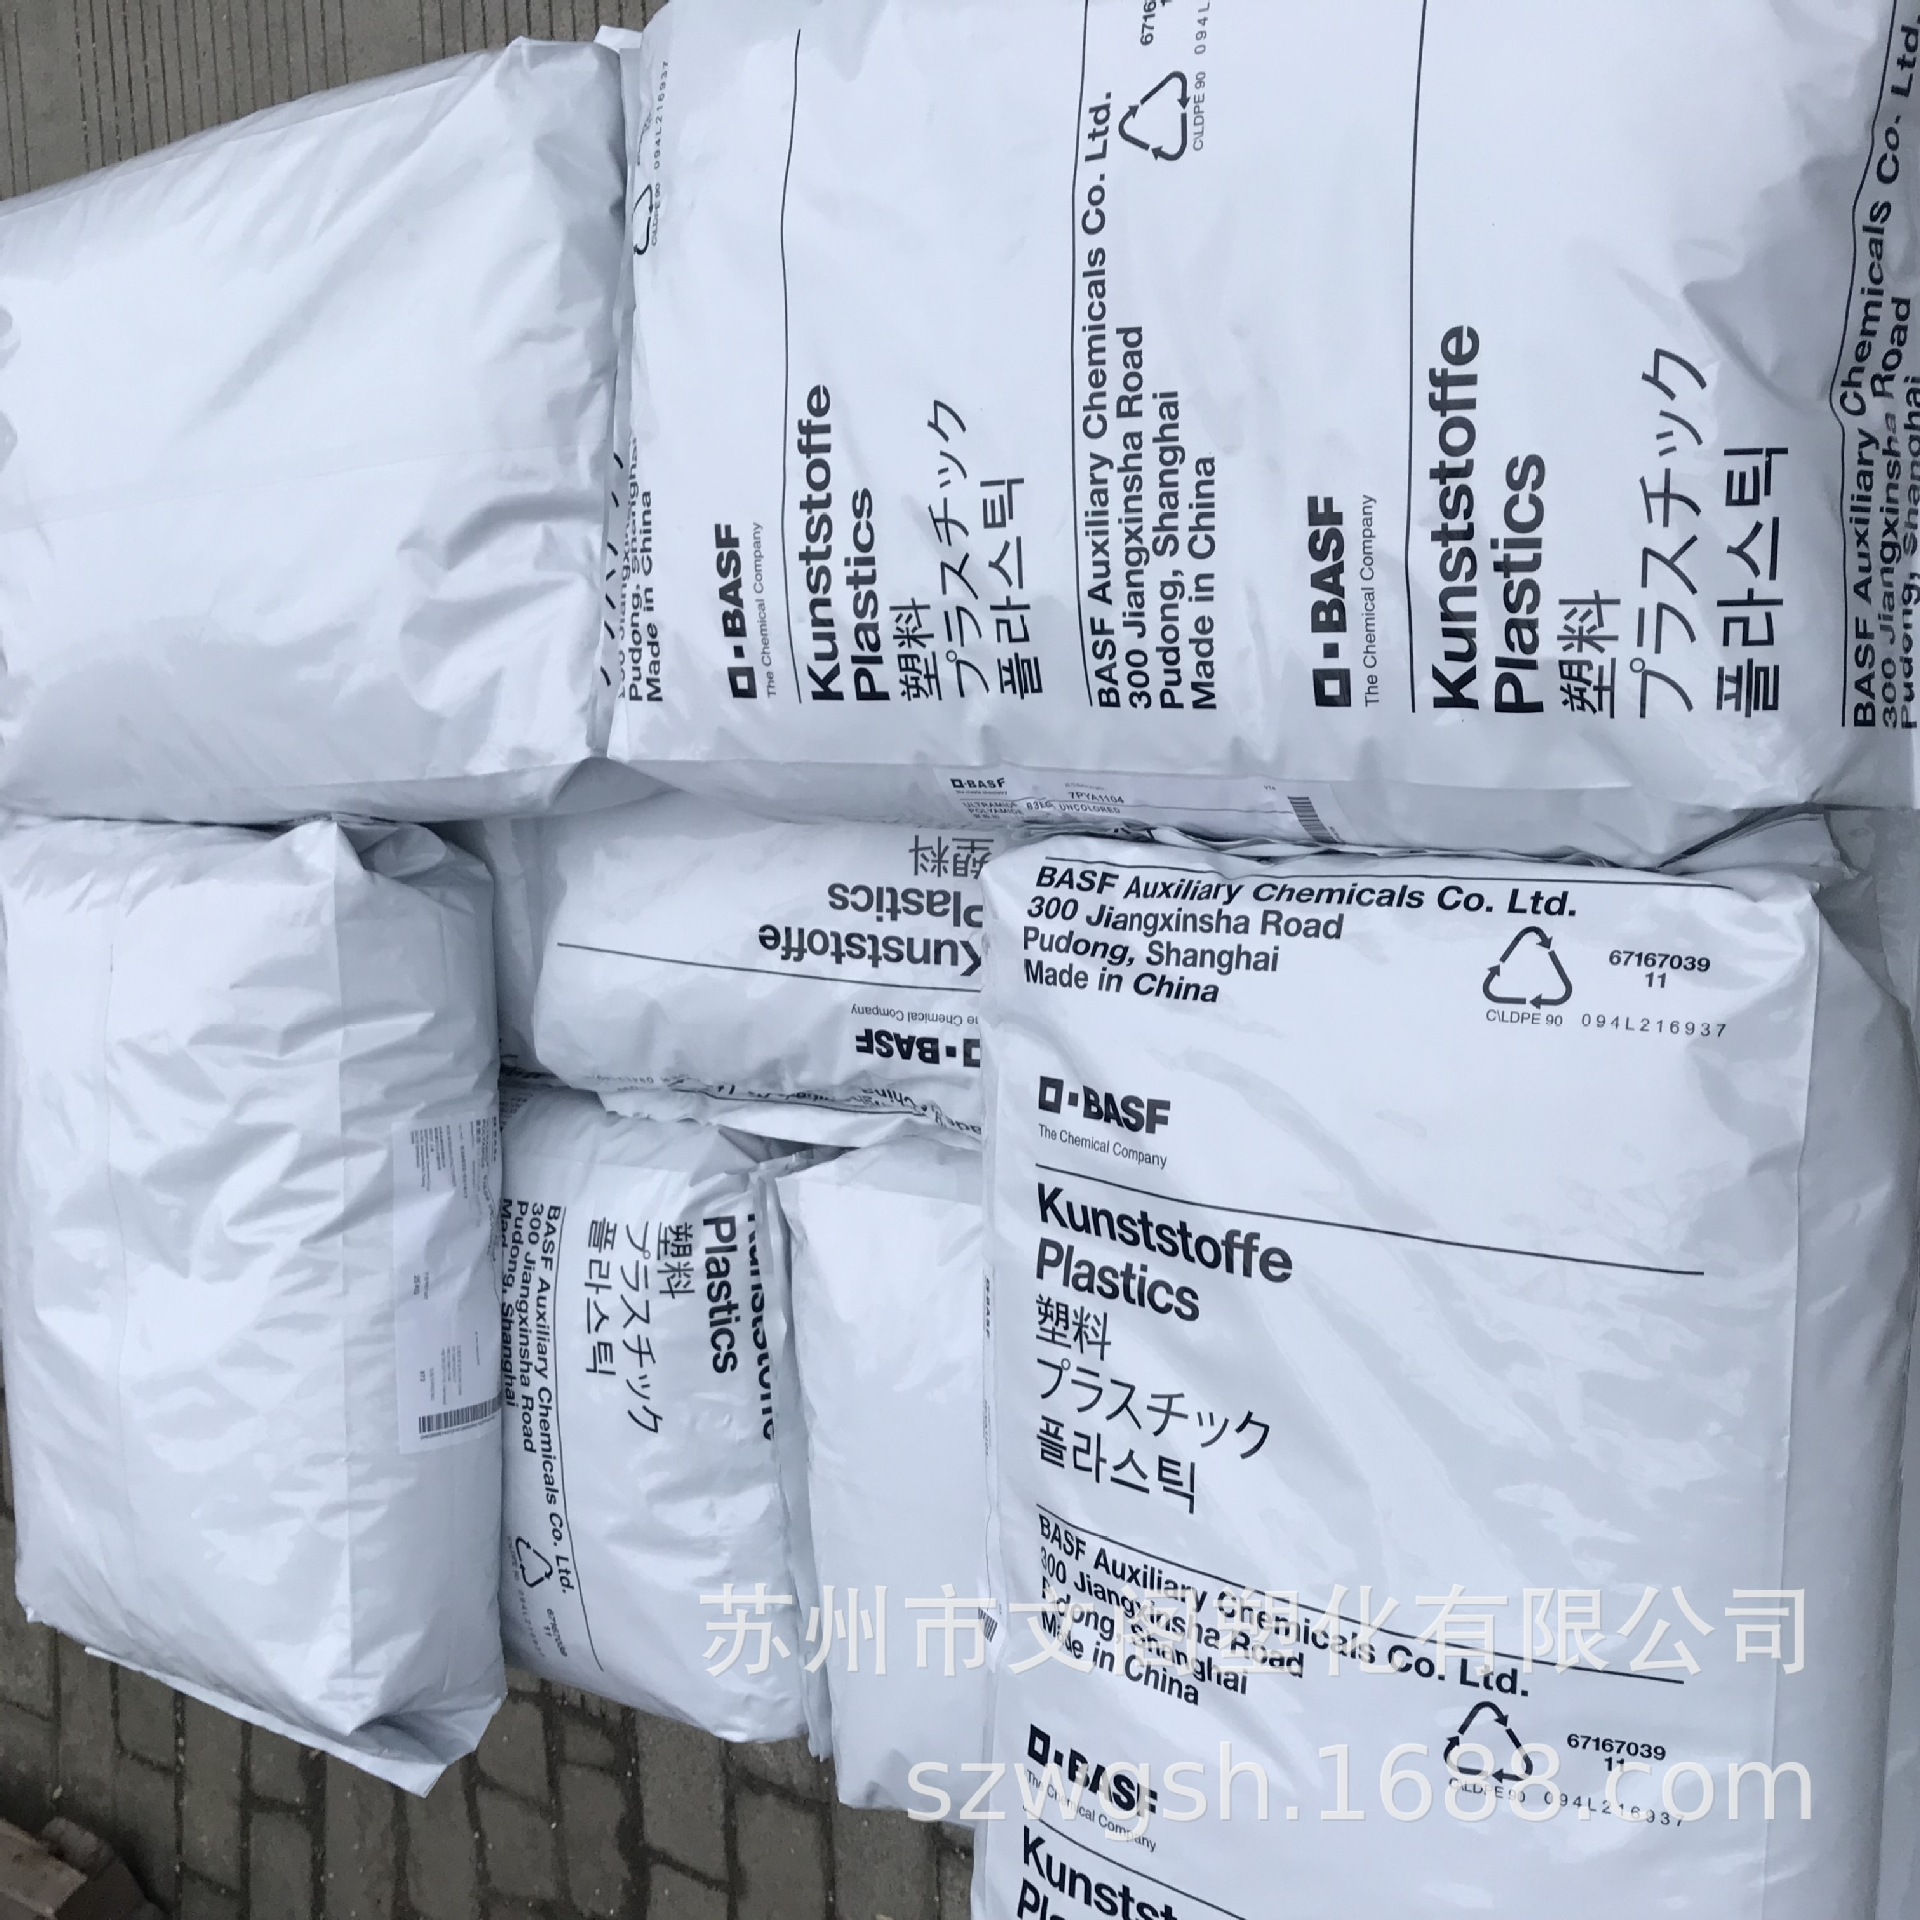


PA66(聚酰胺66或尼龙66),同PA6相比,PA66更广泛应用于汽车工业、仪器壳体以及其它需要有抗冲击性和高强度要求的产品。
广泛用于制造机械、汽车、化学与电气装置的零件,如齿轮、滚子、滑轮、辊轴、泵体中叶轮、风扇叶片、高压密封围、阀座、垫片、衬套、各种把手、支撑架、电线包内层等。
应用
高温电气插座零件、电气零件、齿轮、轴承、弹簧支架、滑轮、螺栓、叶轮、风扇叶片、螺旋桨、高压封口垫片、阀座、输油管、储油容器、绳索、扎带、传动皮带、砂轮粘合剂、电池箱、绝缘电气零件、线芯、抽丝等
注塑工艺
PA66塑胶原料料筒温度:
喂料区60~90℃(80℃)
区1 260~290℃(280℃)
区2 260~290℃(280℃)
区3 280~290℃(290℃)
区4 280~290℃(290℃)
区5 280~290℃(290℃)
喷嘴280~290℃(290℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1
喂料区和区1的温度是直接影响喂料效率,提高这些温度可使喂料更平均
PA66塑胶原料熔料温度:270~290℃料筒恒温:240℃模具温度60~100℃
注射压力:100~160MPa(1000~1600bar),如果是加工薄截面长流道制品(如电线扎带),则需要达到180MPa(1800bar)
PA66塑胶原料保压压力:注射压力的50%;由于材料凝结相对较快,短的保压时间已足够。降低保压压力可减少制品内应力
背压:2~8MPa(20~80bar),需要准确调节,因为背压太高会造成塑化不均注射速度建议采用相对较快的注射速度;模具有好的通气性否则制品上易出现焦化现象
螺杆转速高螺杆转速,线速度为1m/s;然而将螺杆转速设置低一点,只要能在冷却时间结束前完成塑化过程就可;要求的螺杆扭矩为低
计量行程(0.5~3.5)D
残料量2~6mm取决于计量行程和螺杆直径
预烘干在80℃温度下烘干4h,除了直接从装料容器内喂料;尼龙有吸水性,应该保存在防潮容器内和封闭的料斗内;水含量超过0.25%就会造成成型改变
回收率可加入10%回料
PA66塑胶原料收缩率:0.7%~2.0%,或者加了30%的玻璃纤维,为0.4%~0.7%;如果提供的温度超过60℃,制品应该为逐渐冷却;逐渐冷却可降低成型后收缩,即制品表现为更好地尺寸稳定性和小的内应力;建议采用蒸气法;尼龙制品可以通过熔液焊剂来检查应力
浇口系统点式,潜伏式,片式和直浇口都可以;建议采用盲孔和浇口窝来断冷料头;可使用热流道;由于熔料可加工温度范围窄,热流道应提供闭环温度控制
机器停工时段无需用其它料清洗;熔料残留在料筒内时间可达20min,此后热降解容易发生
料筒设备:标准螺杆,特殊几何尺寸有较强塑化能