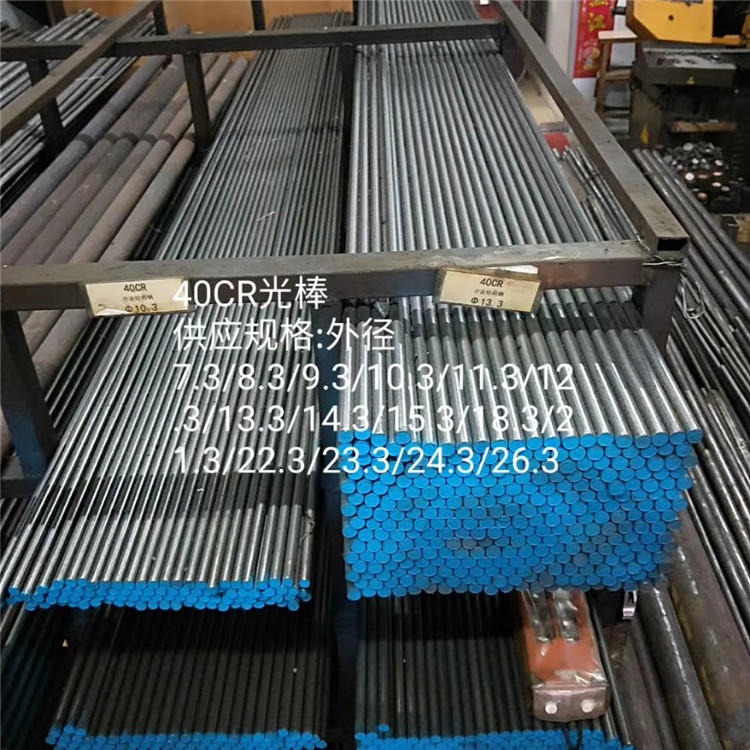


¥ 13.00
20千克起订
φ10 φ12 ..
材质 质量等级 ..

15CrMo铬钼合金光圆-低碳钢··﹦$东﹦$莞﹦$市﹦$俊﹦$峰﹦$钢﹦$材﹦$有﹦$限﹦$公﹦$$司﹦$
产品介绍:


15CrMo钢系珠光体组织耐热钢,在高温下具有较高的热强性(δb≥440MPa)和抗氧化性,并具有一定的抗氢腐蚀能力。由于钢中含有较高含量的Cr、C和其它合金元素,钢材的淬硬倾向较明显,焊接性差。
焊接材料


针对15CrMo钢的焊接性的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。
方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,TIG焊打底,E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。
方案Ⅱ:采用ER80S-B2L焊丝,TIG焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。
试验结果
试验方案 拉伸试验 弯曲试验冲击韧性试验aky(J/cm2)
抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)
方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6
方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7
焊接工艺
编辑
方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,TiG焊打底。E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。
方案Ⅱ:采用ER80S-B2L焊丝,TiG焊打底。E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。
表1 焊接材料的化学成分和力学性能
型号 C Mn Si Cr Ni Mo S P δb/Mpa δ,% ;
ER80S-B2L≤0.05 0.70.41.2 <0.20.5 ≤0.025 ≤0.025 ≤500 25 ;
E8018-B2 0.070.7 0.3 1.1 0.5 ≤0.04 ≤0.03 550 19 ;
E309Mo-16≤0.12 0.5~2.5 0.9 22.0~25.0 12.0~14.0 2.0~3.0≤0.025≤0.035 550 25 ;
焊前准备
试件采用15CrMo钢管,规格为φ325×25,坡口型式及尺寸见图1。
焊前用角向磨光机将坡口内外及坡口边缘50mm范围内打磨至露出金属光泽,然后用丙酮清洗干净。
试件为水平固定位置,对口间隙为4mm,采用手工钨极氩弧焊沿园周均匀点焊六处,每处点固长度应不小于20mm。焊条按表2的规范进行烘烤。
焊条烘烤规范
焊条型号 烘烤温度 保温时间
E8018-B2 300 ℃ 2h
E309Mo-16 150 ℃ 1.5h
工艺参数
按方案Ⅰ焊前需进行预热,根据Tto-Bessyo等人提出的计算预热温度公式:
To=350√[C]-0.25(℃) 式中,To——预热温度,℃。
[C]=[C]x [C]p [C]p=0.005S[C]x
[C]x=C (Mn Cr)/9 Ni/18 7Mo/90 式中,
[C]x——成分碳当量;
[C]p——尺寸碳当量; S——试件厚度(本文中S=25mm);
[C]x=C (Mn Cr)/9 7/90Mo=0.361
[C]p=0.045 则To=138℃
因此预热温度选为150℃。采用氧-乙炔焰对试件进行加温,先用测温笔粗略判断试件表面的的温度(以笔迹颜色变化快慢进行估计),1后用半导体点温计测定,测量点至少应选择三点,以保证试件整体均达到所要求的预热温度。
焊接时,1一层采用手工钨极氩弧焊打底,为避免仰焊处焊缝背面产生凹陷,送丝时采用内填丝法,即焊丝通过对口间隙从管内送入。其余各层采用焊条电弧焊,共焊6层,每个焊层一条焊道。方案Ⅰ和方案Ⅱ的焊接工艺参数见表3、4。按方案Ⅰ焊
表3 方案Ⅰ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层钨板氩弧焊ER80S-B2L φ2.4 110 12
填充层焊条电弧焊E8018-B2 φ3.2 5 85~90 23~25150℃ 715。×75min
盖面层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25
表4 方案Ⅱ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12
填充层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24 / /
盖面层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24
接时,层间温度应不低于150℃,为防止中断焊接而引起试件的降温,施焊时应由二名焊工交替操作,焊后应立即采取保温缓冷措施。
热处理
采用方案Ⅰ焊接的试件,焊后应进行局部高温回火处理。热处理的工艺为:升温速度为200℃/h,升到715℃保温1小时15分钟,降温速度100℃/h,降到300℃后空冷。具体采用JL-4型履带式电加热器(1146×310)包绕焊缝,用硅酸铝棉层保温,保温层厚度50mm,温度控制采用DJK-A型电加热器自动控温仪。

20千克起订
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售
200000千克可售