


¥ 19.00
10-99米起订
¥ 18.00
100-999米
¥ 17.00
≥1000米
50 70 ..
材质 公称压力 ..

MPP电力管焊接流程
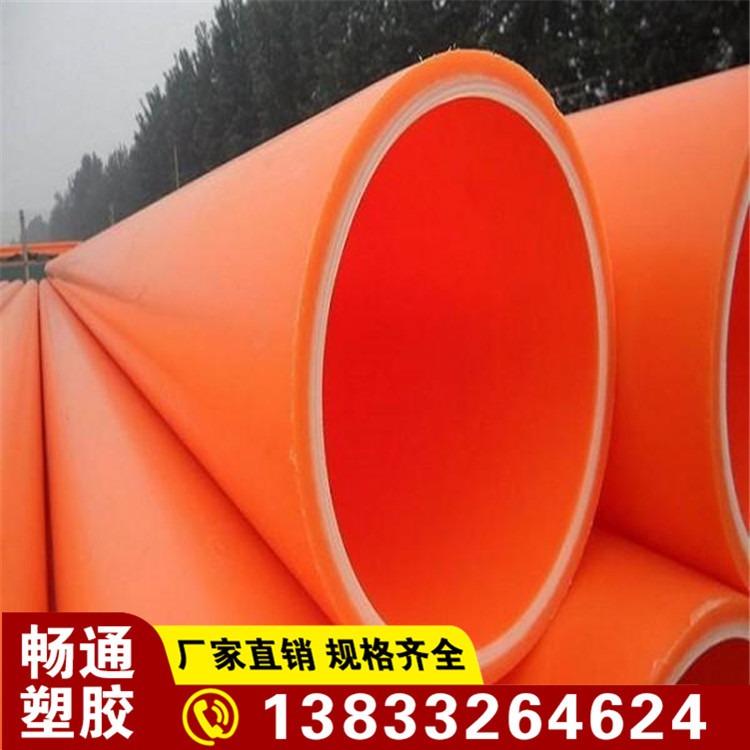
MPP电力管的作用是对高压电力电缆的保护,对高压输电、稳定非常重要,所MPP电力管的安装焊接不可马虎,要严格按步骤进行。下面详细讲下MPP电力管焊接的流程:
一、MPP电力管焊接前的准备
1、检查焊机的电源,液压油,加热板等是否满足焊接要求。
2、对铣刀和油泵开关等进行空车试运行。
3、将与管材规格一致的卡瓦装入机架。
4、设定加热板温度至焊接温度,一般的焊接温度在225℃,气温较低时,可适当提高5-10℃。在加热前,应用干净的软纸或布蘸酒精擦拭加热板表面,清洁其油污,杂物等,但应注意不要划伤PTFE(聚四氟乙烯)防粘层。
二、管材焊接
1、清理管材两端的污物。将管材置于机架卡瓦内,使两端伸出的长度相当。管材机架以外的部份应有支撑物托起。使管材轴线与机架中心线处于同一高度,然后将卡瓦固定好。置入铣刀,铣削管材。直到管材两端面均出现连续的切削后,撤掉压力,让铣刀空转两、三周后再退开活动架,关闭铣刀开关。切屑厚度应为0.1-1mm,通过调节铣刀片的高度调节切屑厚度。
2、取出铣刀,合拢两端管材。检查端面对其情况。管材两端错位量不应超过管壁厚的10%,合拢时管材两端面间没有明显间隙,缝隙宽度应符合下面规定:0.3mm(dn<225mm);0.5mm(225mm400mm)。如不符合要求,应再次铣削,直到满足上述要求为止。
3、测量拖拉力,包括移动夹具的摩擦阻力,及焊接工艺参数压力。二者叠加,确定实际压力。检查加热板温度是否达到设定值。当温度达到设定温度时,应再保温10分钟以上,待加热板温度均匀。如在气温较低的环境或大风条件下,应有保温措施,保温时间需延长。直到温度均匀且实际温度达到设定值。
4、当加热板温度达到设定值后,快速放入机架,施加规定的压力,直到管材两端圆周出现翻边且小卷边达到规定高度。
5、将压力减小到规定值,使管材端面与加热板之间刚好保持接触,继续加热到规定时间2分钟。
6、吸热时间达到规定值后,退开活动架,迅速取出加热板。然后合拢两管端。其切换时间应尽可能短,不能超过规定值。且合拢时的压力不能过大,否则会将熔融物料挤出,造成焊接质量下降。在 次焊接时,当对接完成后,应立即将其外层翻边去掉观察两对接端面之间熔融物料的多少。应保证两端面间有足够的熔融物料。如熔融物料过多,则适当增加合拢压力。反之,则适当减小合拢压力。知道确定较佳压力为止。以确保焊接质量。
7、将压力上升至规定值,保压冷却5分钟。自然冷却到常温后,卸压,松开卡瓦,取出管材,焊接完成。

10-99米起订
100-999米
≥1000米
1000000米可售
1000000米可售
1000000米可售
1000000米可售
1000000米可售
1000000米可售
1000000米可售
1000000米可售