


¥ 7000.00
1吨起订
¥ 6600.00
2吨
¥ 5500.00
≥3吨
50000000吨可售
表面处理 材质 ..

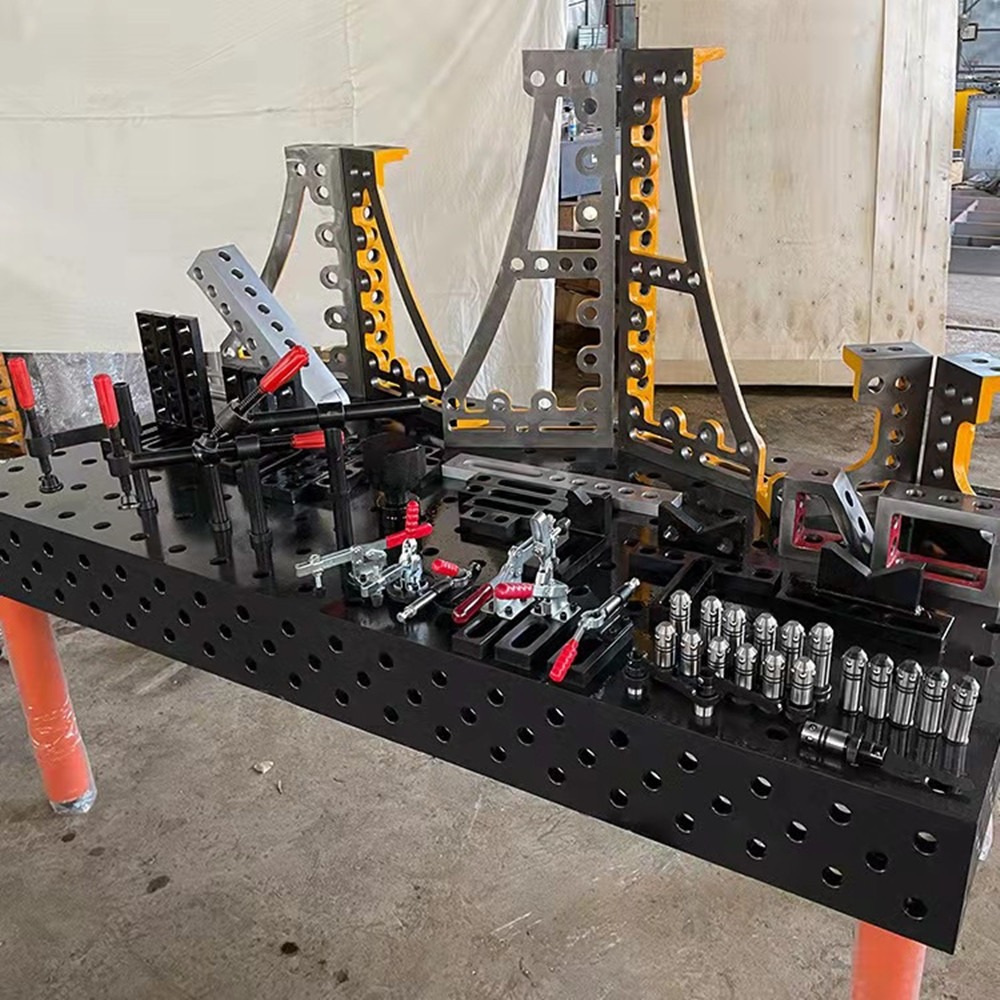
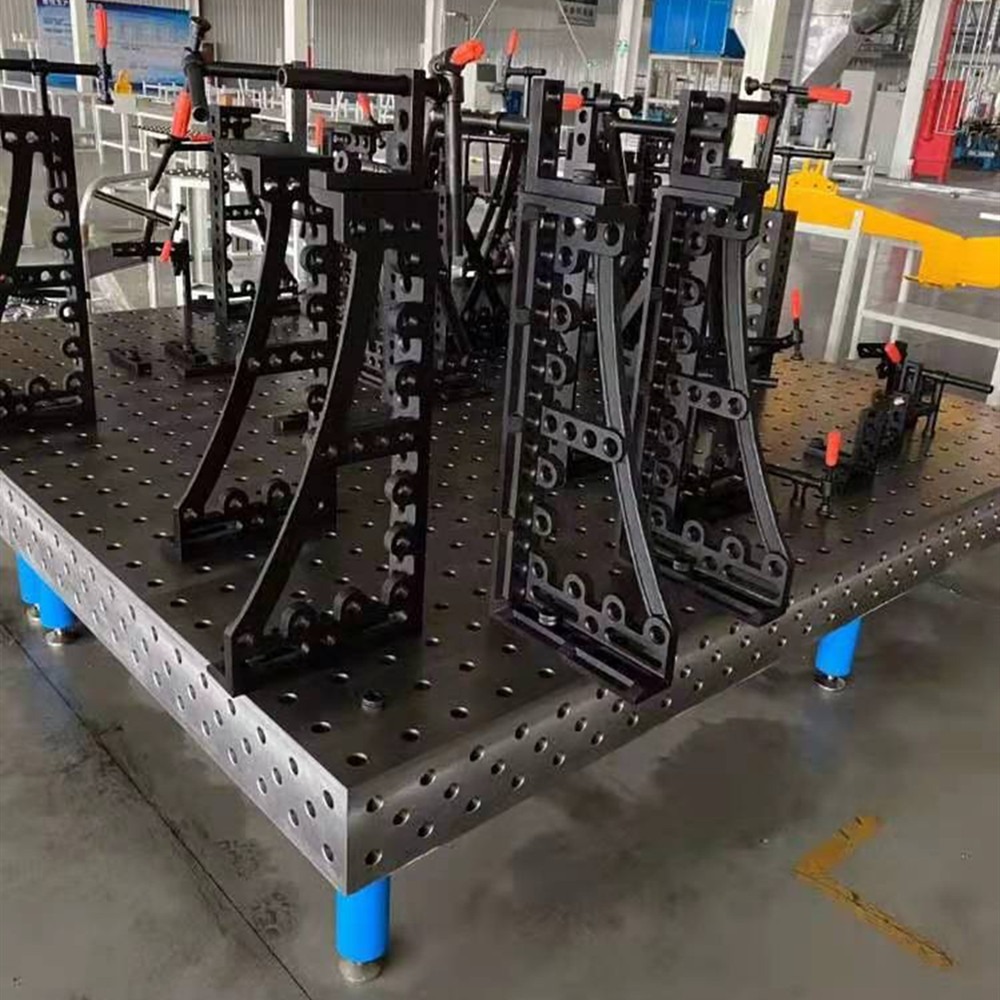
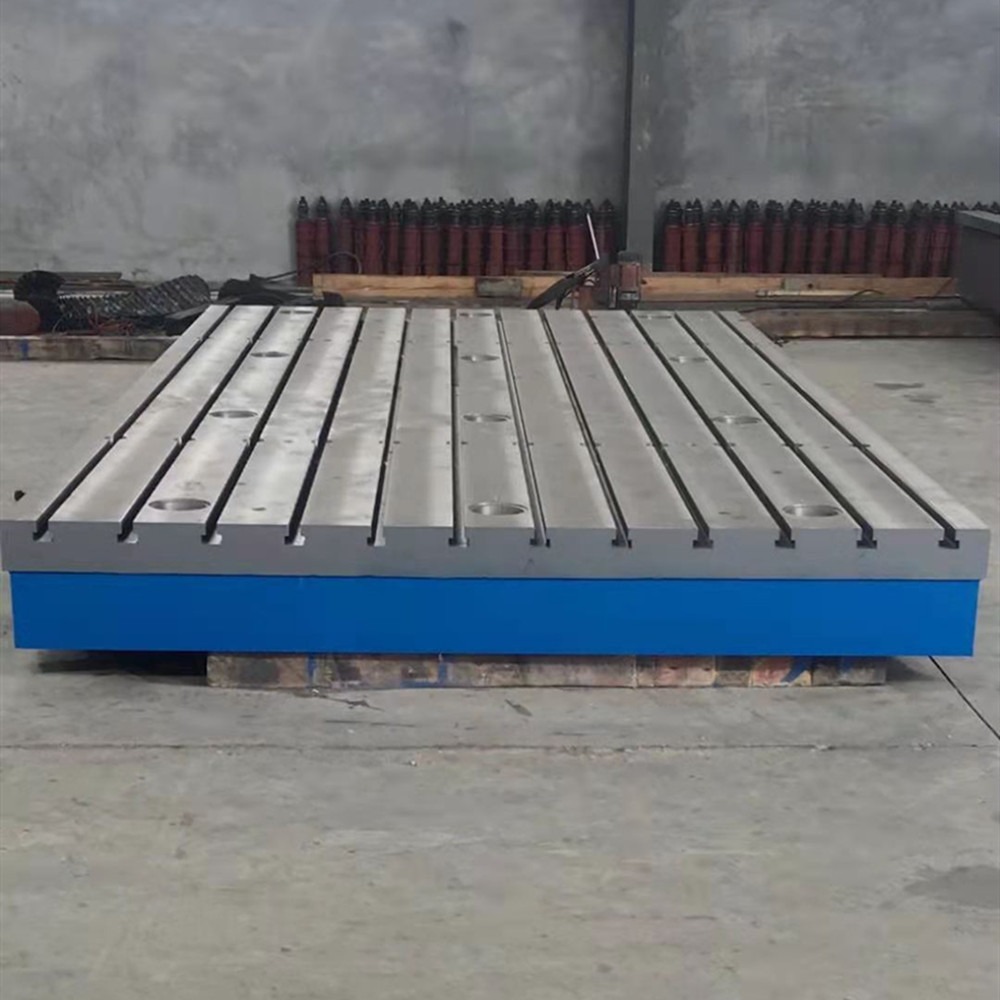

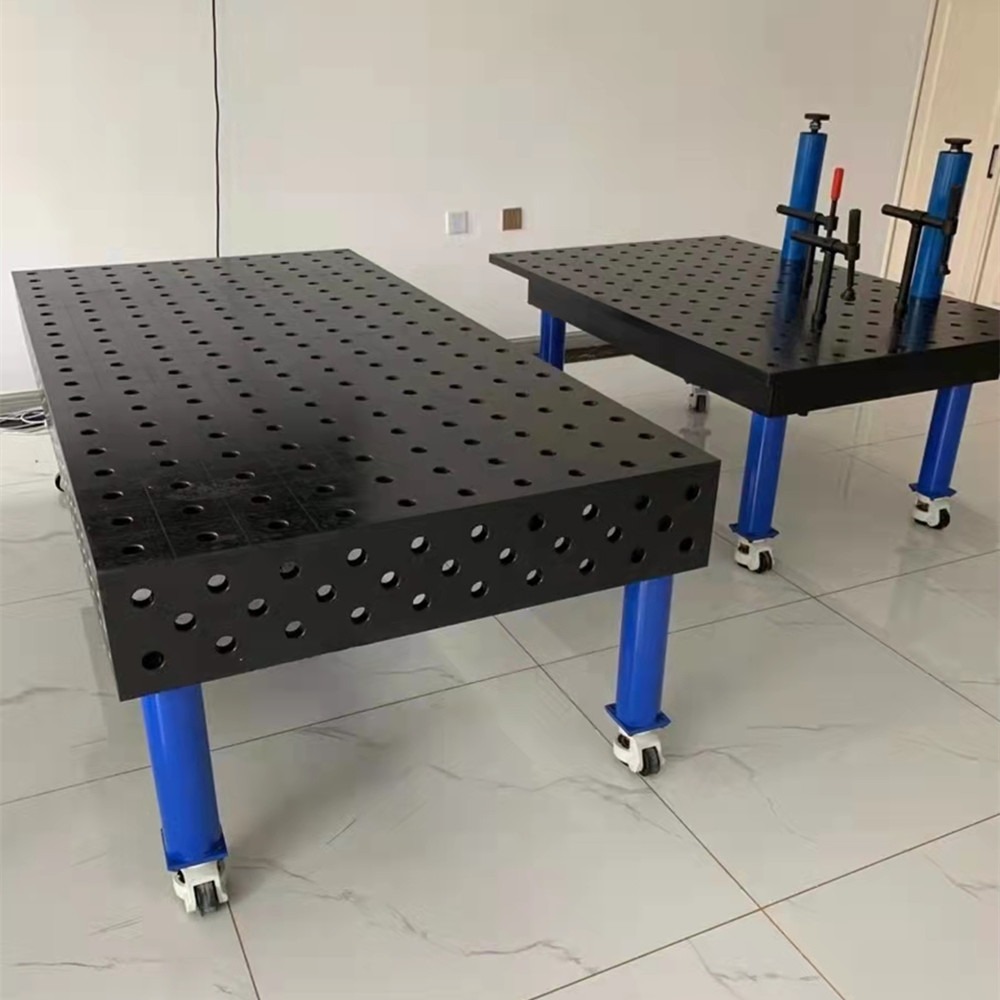

机床铸件参数介绍;
GB9434-88;平板标准:JB/T7974-1999;尺寸公差: GB6414-1999;质量公差:GB/T11351-89;铸件及平板台面硬度为HB160-220 、平尺等其它产品为HB170-240(硬度差不超过HB40)。铸件进行退火处理,以消除内应力,530-560度炉冷。
技术检验; 1、 铸造毛坯不得有砂眼、缩松、裂纹等铸造缺陷。 2、铸件要进行退火处理。 3、铸件要进行清理。 4、铸件表面要喷防锈漆(可选)。 5、未注铸造倒角半径R10。


机床铸件的表面质量:
,压铸件不允许有裂纹、欠铸等任何穿透性缺陷。其次,压铸件允许有拉伤、凹陷、网状毛刺等缺陷,但其缺陷的程度和数量应该符合要求。再次,铸件的浇口、飞边、溢流口、隔皮、顶杆痕迹等应该清理干净、平齐,但允许留有不刮手的痕迹。另外,压铸件需要特殊加工的表面,如抛光、喷丸、镀铬、涂覆等以图样上的标注或供需双方商定的内容、样件为准。
铸件的检验标准:
,铸件的外表面应该平整,表面不允许存在高度长度大于3mm和直径大于3mm的铁瘤、脉纹。其次,外型尺寸如有图纸要求公差的应严格按照图纸执行。再次,铸件浇口冒口经过切割后不得留有高度大于3mm的根部,浇口冒口根部的缩松、缩孔必须经过焊补,否则视为废品。另外,比较重要的加工面不得有大量气孔、渣孔、缩松等缺陷。还有就是,每一批次铸件的材质要求单据在工段内部都应有存底。


我公司生产重型、大中小型数控机床铸件,铸铁滑台,立车、机床光机、裸机,床身,各种非标铸件,铸铁平台工作台,机床垫铁,地轨等工量具,我们公司集铸造,加工,组装,可为客户生产整套的机械设备,欢迎参观验厂
机床铸件的技术要求是:铸件无气孔、砂眼、夹渣等铸造缺陷;铸件回火处理,人工震动时效;机床铸件的工艺流程,下面我们来简介一下:
一.定单确定后我们先制做模具,需要客户提供三维图纸及二维图纸。
二、模具进厂后检验人员先对照图纸对模具进行检验,进行模具涂料喷涂。
三、模具烘干后进造型车间造型。
四、造型后行浇注熔炼。
五、待机床铸件保温冷却后出活。
