


¥ 12986.00
1-2件起订
¥ 12900.00
≥3件
2000*4000 2000*3000 ..
品牌 型号 ..

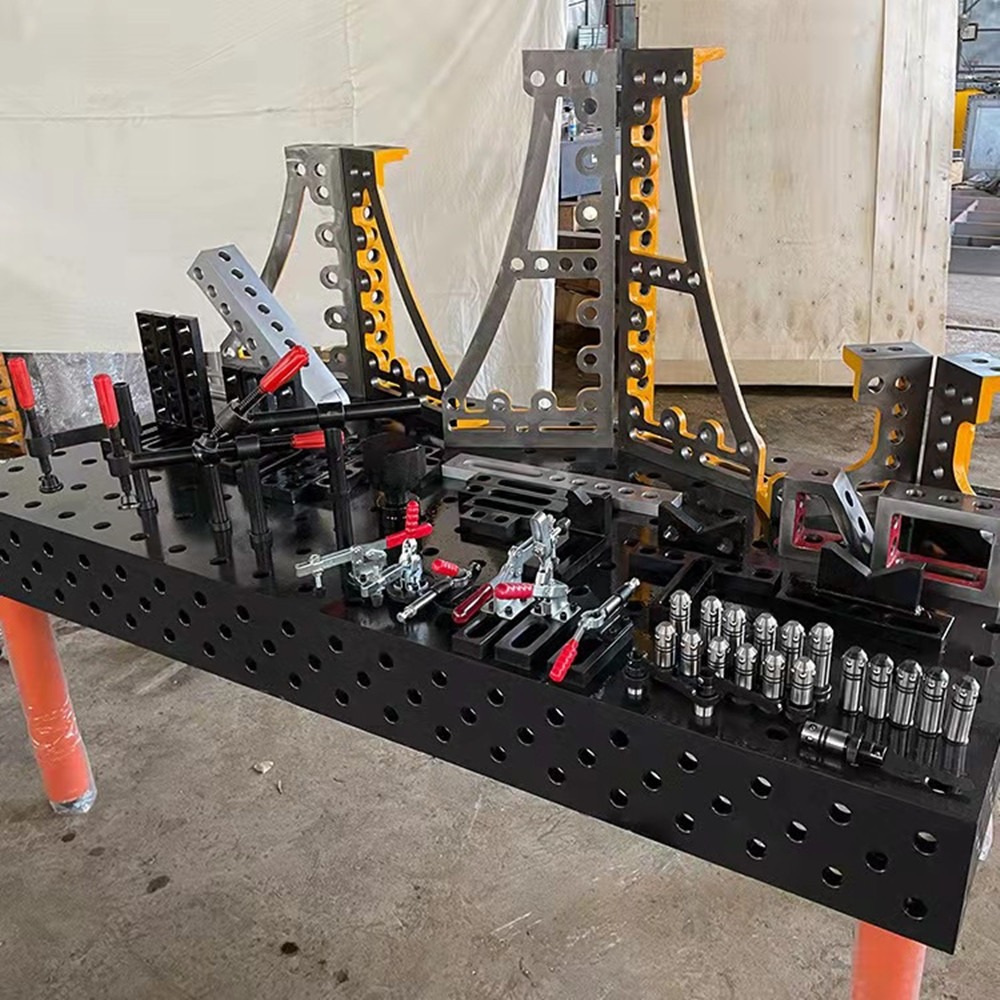
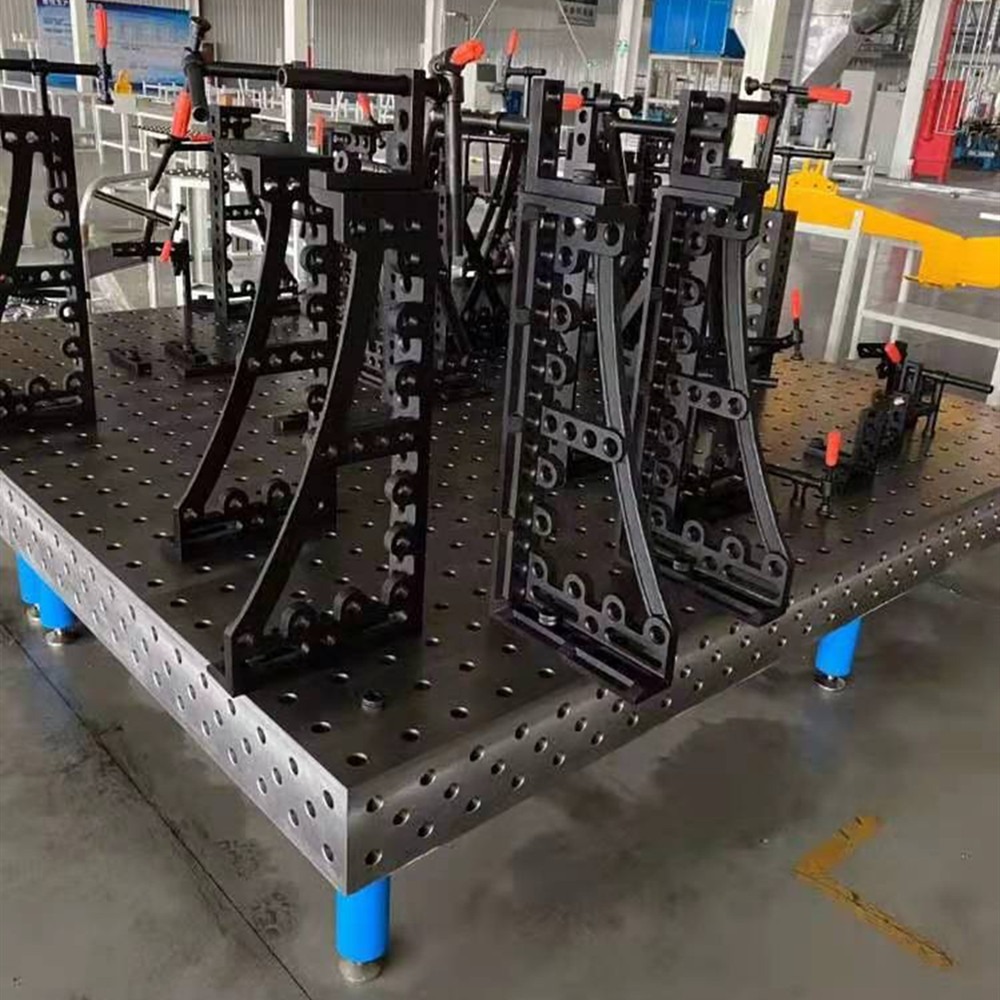
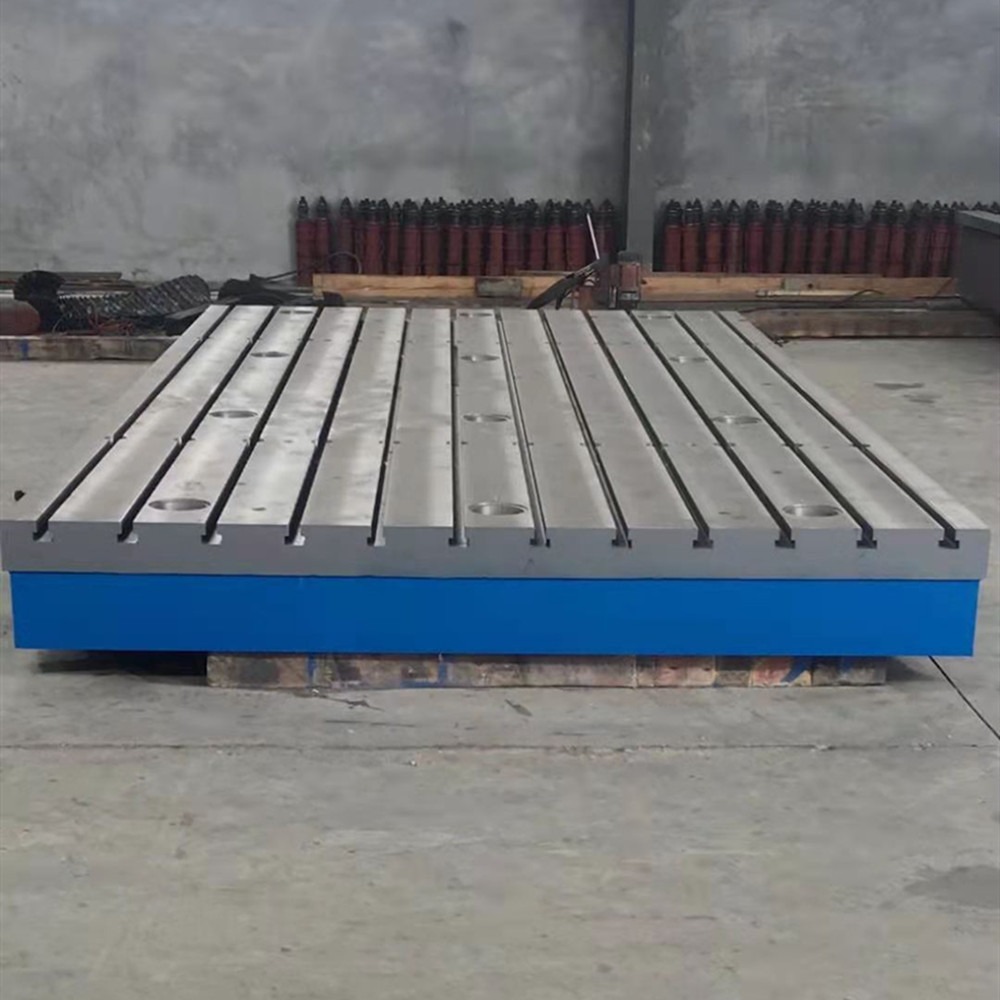

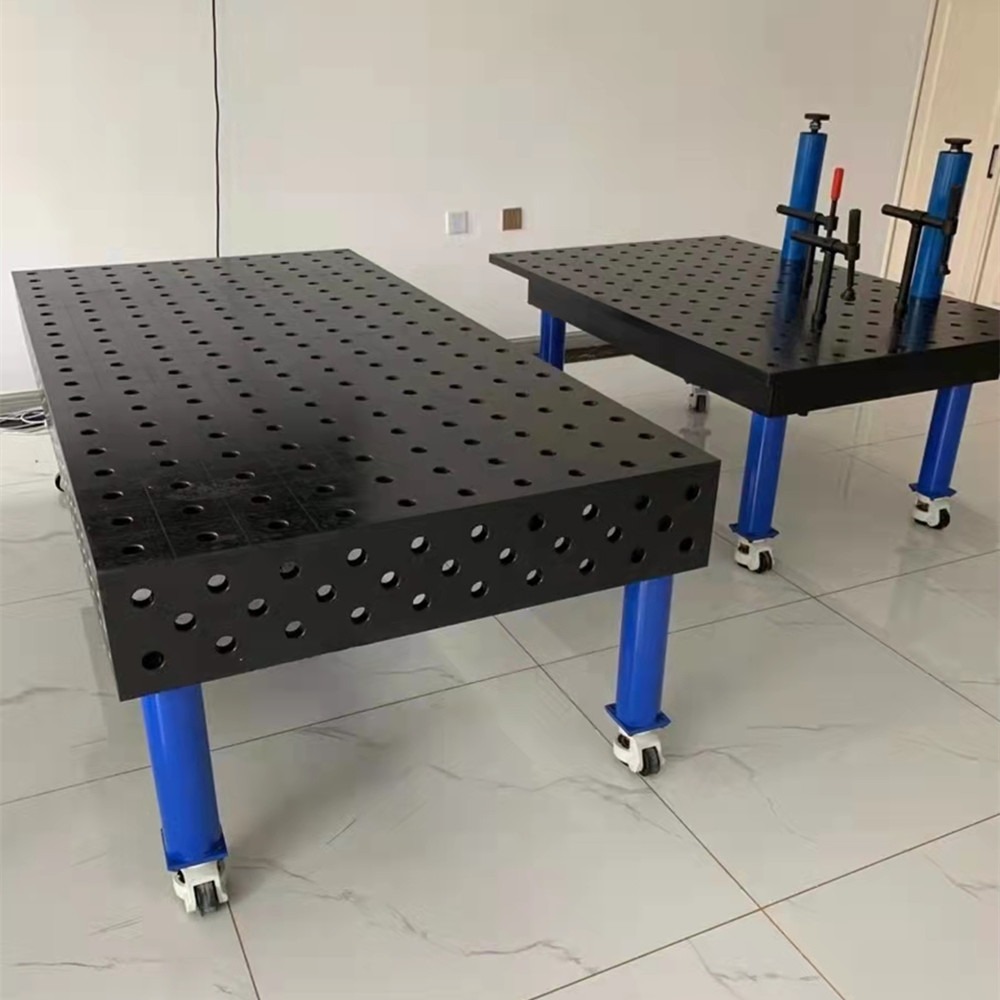
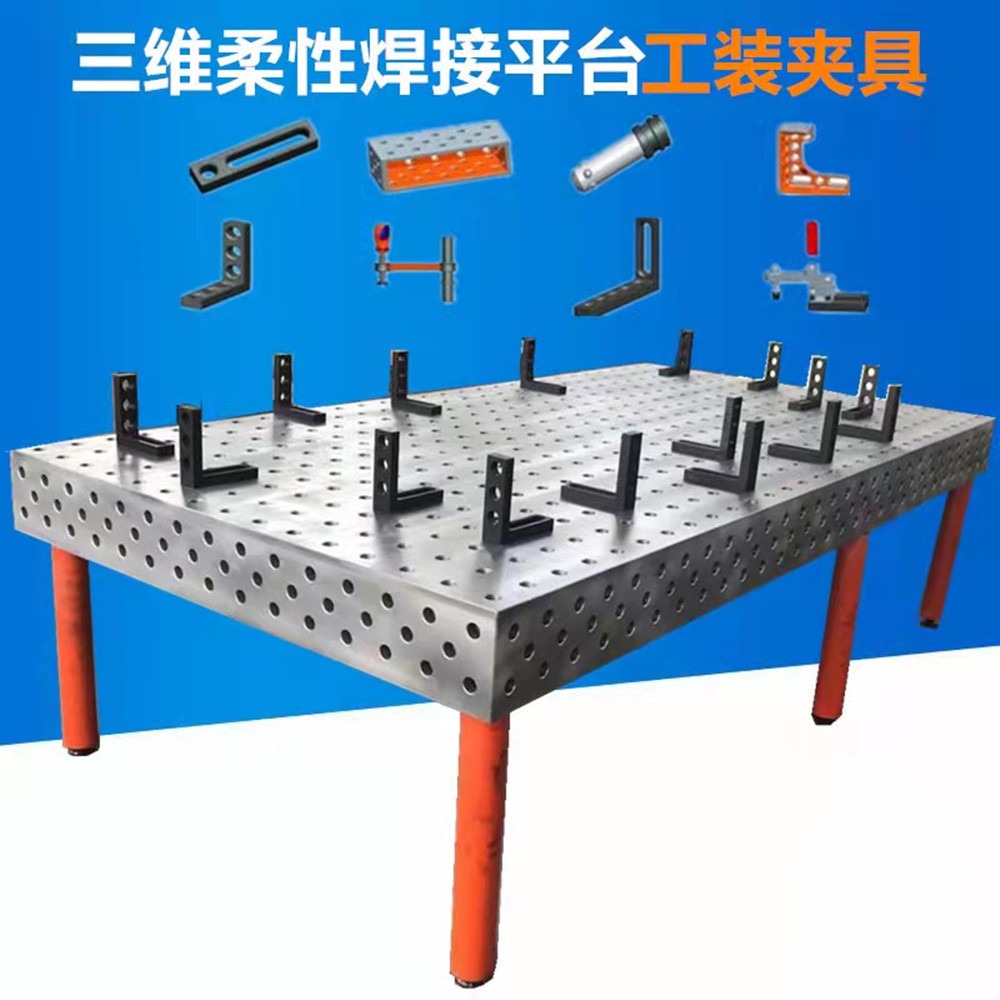


铸铁平台又称铸铁平板,外观基本上是箱体式,工作面有长方形、正方形、圆形等,材料为灰铸铁HT200-300,采用刮研工艺,工作面上可加工V形、T形、U形槽、燕尾槽、圆孔、长孔等,是用于工件、设备检测、划搜索线、装配、焊接、组装、铆焊的平面基准量具。
铸铁平台的灰铸铁材质性能的优点:
1,灰铸铁中具有片状石墨,在基体上起到切口的作用,因而使得灰铸铁作为结构金属材料不具有切口敏感性。
2、灰铸铁具有良好的减震性,用灰铸铁制作机电设备上的底座或机架等零件,比如测功器铸铁平台。既能吸收机器振动的能量,从而起到阻尼的作用,这也是灰铸铁一项很重要的性能。
3、灰铸铁具有良好的润滑性能,用灰铸铁制作机电设备上经受滑动摩擦的零件时,具有良好的减磨性能。在有水分存在的情况下,石墨是很好的润滑剂,而一旦石墨从基体上脱落时所留下的空间又便于存住润滑油,这也是灰铸铁作为良好耐磨材料的重要条件之一。
4、灰铸铁具有良好的导热性能,用灰铸铁制作内燃机上的汽缸体,汽缸盖时,可迅速到处大量的热量,这中良好的导热性低于在高温下工作的机电设备是很重要的。
5、灰铸铁在同一应力下反复加载时,具有加载次数增加,应变曲线弯曲程度明显减小,卸载后残留塑性变形也减少的特性。铸铁平台就是利用这种特性,可通过过精加工前次数的预加载,获得高的铸件稳定性。


应用于动力机械设备的装配、调试、焊接、铆焊用的基准。可以固定机械设备。特殊规格可根据用户需求制造。精度:按 标准计量检定规程JJG117-91执行,分别为3级、精刨。表面处理:工作面采用刮研工艺,用涂色法进行检验,保证了平面精度。工作面一般开有T型槽,也可根据要求加工长孔或圆孔等。
1、不得有严重影响外观和使用性能的砂孔、气孔、裂纹、夹渣、缩松、划痕、碰伤、锈点等缺陷。
2、平板的铸造表面应清除型砂且平整,涂漆牢固
3、精度登记为0级-3级的平板工作面上,直径小于15mm的砂孔允许用相同材料堵塞,其硬度应小于周围材料的硬度。工作面堵塞的砂孔应不多于4个,且砂孔之间的间距应不小于80mm。
4、平板应采用 细密的灰口铸铁或合金等材料制造,其工作面硬度应为170-220HB。
5、通常应采用刮削工艺。对采用刮削加工的3级平板工作面,其表面粗糙度Ra的 大允许值为5um。
6、平板工作面的平面度公差见表2的规定。
7、采用刮削工艺应进行涂色对研检验。对研后显示的接触点面积的比率见表3的规定:或者按25mm×25mm正方形面积的接触点数见表3的规定,且任意25mm×25mm中的接触点数之间应不大于5点。
8、使用前用无腐蚀性汽油,将工作面的防锈油洗净,并用脱脂棉纱擦拭干净,方可使用。
9、温度变化会使测量产生误差,应在20±5℃范围内使用。
10、使用时用水平仪调整到水平,使支点均匀分布各支点上。
11、用时小心、严防碰撞。
12、用完后擦净,涂无水酸性的防锈油,覆盖防潮纸,置于清洁干燥处存放。
13、周检期: 长周检期一年。

1-2件起订
≥3件
745件可售
201件可售
896件可售
96件可售
213件可售