


¥ 40.00
100-299公斤起订
¥ 37.00
300-499公斤
¥ 25.00
≥500公斤
102550公斤可售
品牌 型号 ..

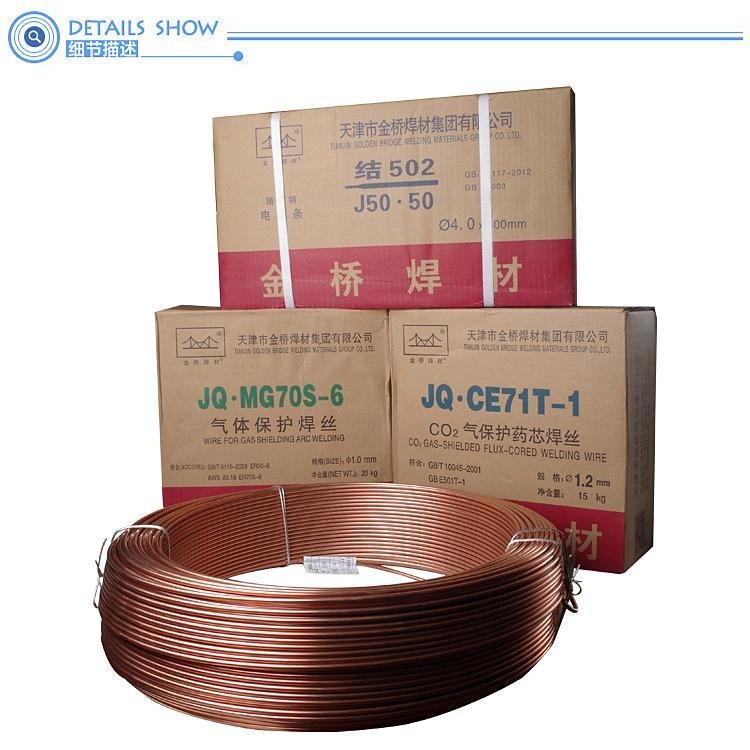
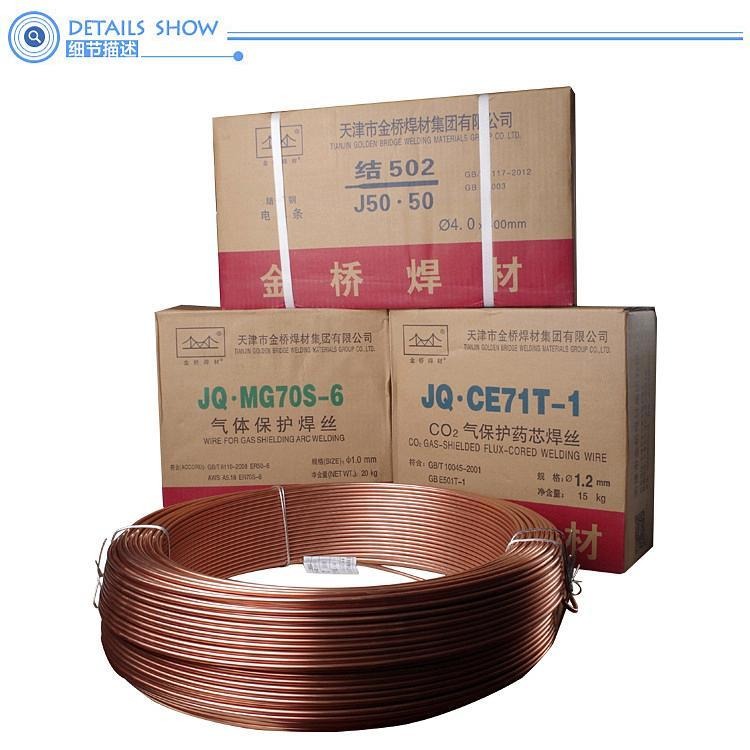
E81T1-K2CJ焊丝 天泰 E5015-G焊条 TS-310电焊丝 选择标准


,E81T1-W2CJ药芯焊丝
E81T1-K2CJ焊丝 天泰 E5015-G焊条 TS-310电焊丝 选择标准异种钢焊接时焊条选用要点。焊接材料制造厂D707耐磨焊条
①强度级别不同的碳钢+低合金钢(或低合金钢+低合金高强钢) 一般要求焊缝金属或接头 。的强度不低于两种被焊金属的低强度,选用的焊条熔敷金属的强度应能保证焊缝及接头的强度不低于强度较低铡母材的强度,同时焊缝金属的塑性和冲击韧性应不低于强度较高而塑性较差铡母材的性能。因此,可按两者之中强度级别较低的钢材选用焊条。但是,为了防止焊接裂纹,应按强度级别较高、焊接性较差的钢种确定焊接工艺,包括焊接规范、预热温度及焊后热处理等。
②低合金钢+奥氏体不锈钢 应按照对熔敷金属化学成分限定的数值来选用焊条,一般选用铬和镍含量较高的、塑性和抗裂性较好的Cr25-Ni13型奥氏体钢焊条,以避免因产生脆性淬硬组织而导致的裂纹。但应按焊接性较差的不锈钢确定焊接工艺及规范。
③不锈复合钢板 应考虑对基层、复层、过渡层的焊接要求选用三种不同性能的焊条。对基层(碳钢或低合金钢)的焊接,选用相应强度等级的结构钢焊条;复层直接与腐蚀介质接触,应选用相应成分的奥氏体不锈钢焊条。关键是过渡层(即复层与基层交界面)的焊接,必须考虑基体材料的稀释作用,应选用铬和镍含量较高、塑性和抗裂性好的Cr25-Ni13型奥氏体钢焊条。


,ER309Mo不锈钢焊丝
E81T1-K2CJ焊丝 天泰 E5015-G焊条 TS-310电焊丝 选择标准同种钢材焊接时焊条选用要点焊接材料制造厂
①考虑焊缝金属力学性能和化学成分 对于普通结构钢,通常要求焊缝金属与母材等强度,应选用熔敷金属抗拉强度等于或稍高于母材的焊条。对于合金结构钢,有时还要求合金成分与母材相同或接近。在焊接结构刚性大、接头应力高、焊缝易产生裂纹的不利情况下,应考虑选用比母材强度低的焊条。当母材中碳、硫、磷等元素的含量偏高时,焊缝中容易产生裂纹,应选用抗裂性能好的碱性低氢型焊条。,,
②考虑焊接构件使用性能和工作条件 对承受载荷和冲击载荷的焊件,除满足强度要求外,主要应保证焊缝金属具有较高的冲击韧性和塑性,可选用塑、韧性指标较高的低氢型焊条。接触腐蚀介质的焊件,应根据介质的性质及腐蚀特征选用不锈钢类焊条或其他耐腐蚀焊条。在高温、低温、耐磨或其他特殊条件下工作的焊接件,应选用相应的耐热钢、低温钢、堆焊或其他特殊用途焊条。
③考虑焊接结构特点及受力条件 对结构形状复杂、刚性大的厚大焊接件,由于焊接过程中产生很大的内应力,易使焊缝产生裂纹,应选用抗裂性能好的碱性低氢焊条。对受力不大,,、焊接部位难以清理干净的焊件,应选用对铁锈、氧化皮、油污不敏感的酸性焊条。对受条件限制不能翻转的焊件,应选用适于全位置焊接的焊条。
④考虑施工条件和经济效益 在满足产品使用性能要求的情况下,应选用工艺性好的酸性焊条。在狭小或通风条件差的场合,应选用酸性焊条或低尘焊条。对焊接工作量大的结构,有条件时应尽量采用率焊条,如铁粉焊条、率重力焊条等,或选用底层焊条立向下焊条之类的专用焊条,以提高焊接生产率。


