


¥ 22.50
25-999千克起订
¥ 22.00
≥1000千克
29000千克可售
牌号 类型 ..
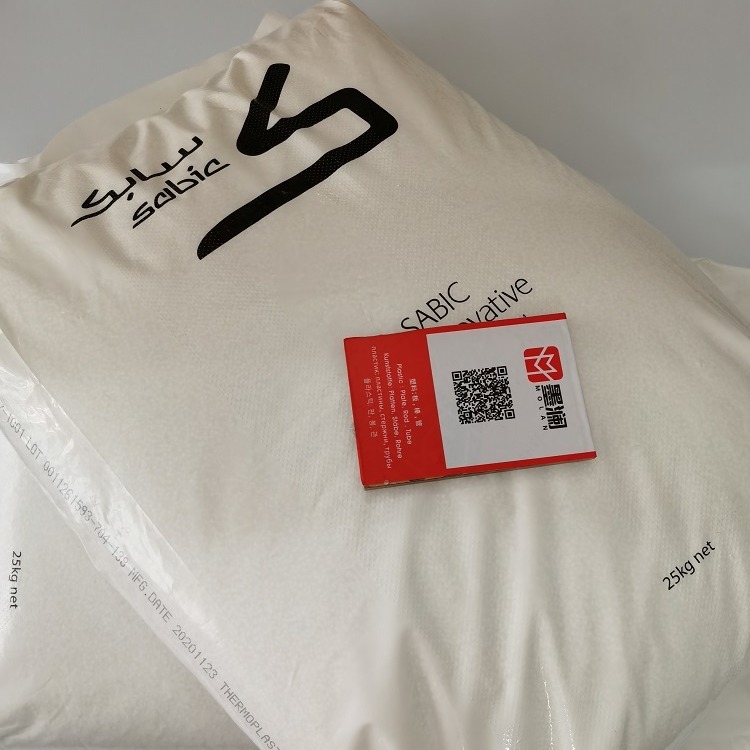
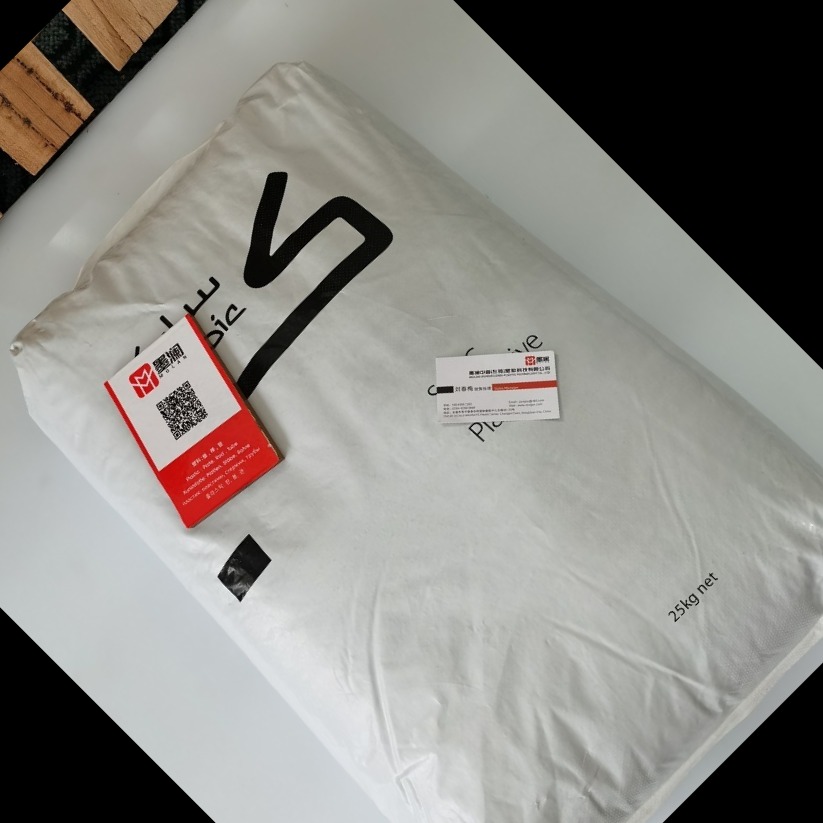
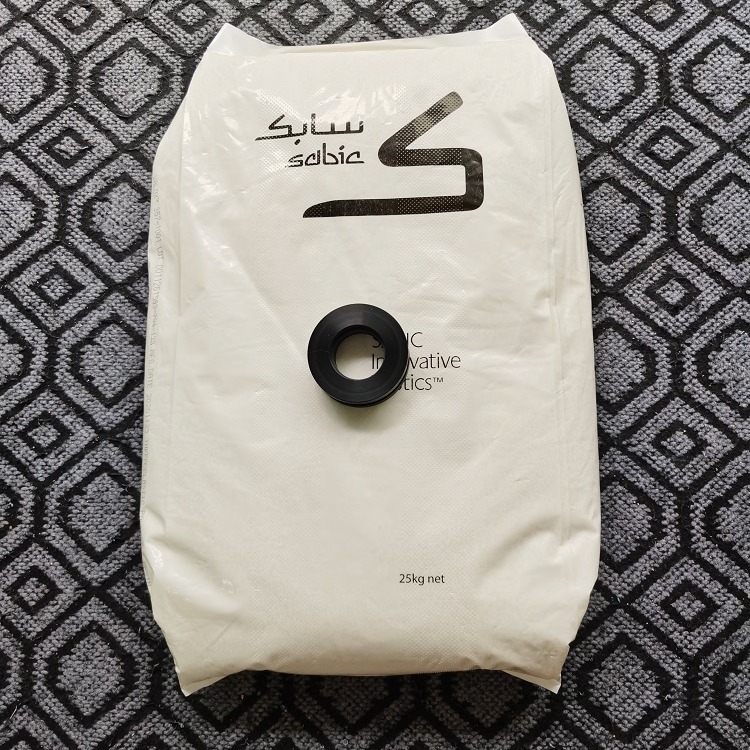
PC/ABS 沙伯基础Sabic XCY620 高流动水解稳定良好的耐热老化性能高抗撞击延展性 汽车领域应用
注塑模工艺条件:干燥处理:加工前的干燥处理是必须的。湿度应小于0.04%,建议干燥条件为90~110C,2~4小时。熔化温度: 230~300C。模具温度:50~100C。注射压力:取决于塑件。注射速度:尽可能地高。
化学和物理特性: PC/ABS具有PC和ABS两者的综合特性。例如ABS的易加工特性和PC的优良机械特性和热稳定性。二者的比率将影响PC/ABS材料的热稳定性。PC/ABS这种混合材料还显示了优异的流动特性。收缩率在0.5%左右


PC/ABS用途:计算机设备外壳、计算机其他组件、打字机外壳、照相机、手机及其它商业机器的壳体、电器设备、电子电器零件、小家电零组件、电吹风、接插件、文字处理器、 设备零组件、办公用品、 容器、食物餐盘、草坪和园艺机器、汽车头灯框、尾灯外罩、仪表板、内部装修以及车轮盖、食物餐盘等。


CYCOLOY™ XCY620 resin 物性表
| 基本信息 | |
|---|---|
| 黄卡编号 | |
| 特性 |
|
| 用途 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 比重 | 1.14 | g/cm³ | ASTM D792, ISO 1183 |
| 熔流率(熔体流动速率) (260°C/5.0 kg) | 22 | g/10 min | ASTM D1238 |
| 溶化体积流率(MVR) (260°C/5.0 kg) | 18.0 | cm³/10min | ISO 1133 |
| 收缩率 | 内部方法 | ||
| 流动 : 3.20 mm | 0.50 到 0.70 | % | 内部方法 |
| 横向流动 : 3.20 mm | 0.50 到 0.70 | % | 内部方法 |
| 吸水率 | ISO 62 | ||
| 饱和, 23°C | 0.40 | % | ISO 62 |
| 平衡, 23°C, 50% RH | 0.15 | % | ISO 62 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 | |||
| -- 1 | 2300 | MPa | ASTM D638 |
| -- | 2200 | MPa | ISO 527-2/1 |
| 抗张强度 | |||
| 屈服 2 | 55.0 | MPa | ASTM D638 |
| 屈服 | 54.0 | MPa | ISO 527-2/50 |
| 断裂 3 | 52.0 | MPa | ASTM D638 |
| 断裂 | 51.0 | MPa | ISO 527-2/50 |
| 伸长率 | |||
| 屈服 4 | 4.7 | % | ASTM D638 |
| 屈服 | 4.5 | % | ISO 527-2/50 |
| 断裂 5 | 120 | % | ASTM D638 |
| 断裂 | 120 | % | ISO 527-2/50 |
| 弯曲模量 | |||
| 50.0 mm 跨距 6 | 2300 | MPa | ASTM D790 |
| -- 7 | 2200 | MPa | ISO 178 |
| 弯曲应力 | |||
| -- | 83.0 | MPa | ISO 178 |
| 屈服, 50.0 mm 跨距 8 | 89.0 | MPa | ASTM D790 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 简支梁缺口冲击强度 | |||
| -30°C 9 | 45 | kJ/m² | ISO 179/1eA |
| 23°C 10 | 60 | kJ/m² | ISO 179/1eA |
| 23°C 11 | 70 | kJ/m² | ISO 179/1eA |
| 悬壁梁缺口冲击强度 | |||
| -30°C | 480 | J/m | ASTM D256 |
| 23°C | 640 | J/m | ASTM D256 |
| -30°C 12 | 45 | kJ/m² | ISO 180/1A |
| 23°C 13 | 55 | kJ/m² | ISO 180/1A |
| 23°C 14 | 70 | kJ/m² | ISO 180/1A |
| 装有测量仪表的落镖冲击 | ASTM D3763 | ||
| -30°C, Total Energy | 70.0 | J | ASTM D3763 |
| 23°C, Total Energy | 56.0 | J | ASTM D3763 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 热变形温度 | |||
| 0.45 MPa, 未退火, 64.0 mm 跨距 15 | 126 | °C | ISO 75-2/Bf |
| 1.8 MPa, 未退火, 3.20 mm | 107 | °C | ASTM D648 |
| 1.8 MPa, 未退火, 64.0 mm 跨距 16 | 105 | °C | ISO 75-2/Af |
| 维卡软化温度 | |||
| -- | 127 | °C | ASTM D1525, ISO 306/B 50 13 17 |
| -- | 129 | °C | ISO 306/B120 |
| Ball Pressure Test (75°C) | Pass | IEC 60695-10-2 | |
| 线形热膨胀系数 | ASTM E831, ISO 11359-2 | ||
| 流动 : -40 到 40°C | 7.0E-5 | cm/cm/°C | ASTM E831, ISO 11359-2 |
| 横向 : -40 到 40°C | 7.0E-5 | cm/cm/°C | ASTM E831, ISO 11359-2 |
| 导热系数 | 0.20 | W/m/K | ISO 8302 |
| 电气性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 表面电阻率 | > 1.0E+15 | ohms | IEC 60093 |
| 体积电阻率 | > 1.0E+15 | ohms·cm | IEC 60093 |
| 介电强度 | IEC 60243-1 | ||
| 0.800 mm, 在油中 | 35 | kV/mm | IEC 60243-1 |
| 1.60 mm, 在油中 | 25 | kV/mm | IEC 60243-1 |
| 3.20 mm, 在油中 | 17 | kV/mm | IEC 60243-1 |
| 充模分析 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 熔体粘度 (260°C, 1500 sec^-1) | 195 | Pa·s | ISO 11443 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 95.0 到 105 | °C | |
| 干燥时间 | 2.0 到 4.0 | hr | |
| 建议水分含量 | 0.020 | % | |
| 料斗温度 | 60.0 到 80.0 | °C | |
| 料筒后部温度 | 230 到 260 | °C | |
| 料筒中部温度 | 250 到 290 | °C | |
| 料筒前部温度 | 250 到 290 | °C | |
| 射嘴温度 | 240 到 280 | °C | |
| 加工(熔体)温度 | 260 到 290 | °C | |
| 模具温度 | 60.0 到 90.0 | °C |
仓库展示


