

¥ 1600.00
1-49公斤起订
¥ 1590.00
≥50公斤
850公斤可售
品牌 型号 ..




名称:料209 2%低银钎料
国标:GB/T6418 BCu91PAg
美标:AWS A5.8 BCuP-6
成份:P=6.8-7.2%;Ag=1.8-2.2%;Cu余量。
说明:料209是含银量为2%,熔点为643-788℃,塑性较好,具有良好的填充不均匀间隙的能力,接头的机械性能较好,是应用较广的铜磷类钎料。
用途:广泛用于电机、仪表、电器、眼睛、冰箱、空调等制冷等行业中钎焊铜及铜合金。
名称:料205 5%低银钎料
国标: GB/T6418 BCu89PAg
美标: AWS BCuP-3
成份:P=6.8-7.2%;Ag=1.8-2.2%;Cu余量。
说明:料205是含银量为5%, 有一定塑性,适用不能保持紧密配合的铜及其合金接头的焊接。熔点645-815℃
用途:广泛用于电机、仪表、电器、冰箱、空调等制冷等行业中钎焊铜及铜合金。
名称:料301 10%银基钎料
标准:Q/JBY17 BAg10CuZn
成份:Ag=9.0-11%;Cu=52-54%;Zn=余量。
用途:料301银基钎料是含银 低的银钎料,熔点为815-850℃。
用途:常用于钎焊铜及铜合金、钢及硬*合金等。
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。钎焊铜时不需要焊粉,但钎焊铜合金时需配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
名称:料204 15%铜磷银钎料
标准:GB/T6418 BCu80PAg AWS A5.8 BCuP-5
成份:P=4.8-5.2%;Ag=14.5-15.5%;Cu余量。
说明:料204是含银量为15%,熔点为645-800℃,塑性较好,具有良好的填充不均匀间隙的能力,接头的机械性能较好,是应用较广的铜磷类钎料。
用途:广泛用于钎焊铜及铜合金、银、钨、钼、等金属。多数用来钎焊震动负荷较小的工件,以电机、电器工业使用 多。
注意:钎焊铜时不需要用钎焊熔剂,但钎焊铜合金时应配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
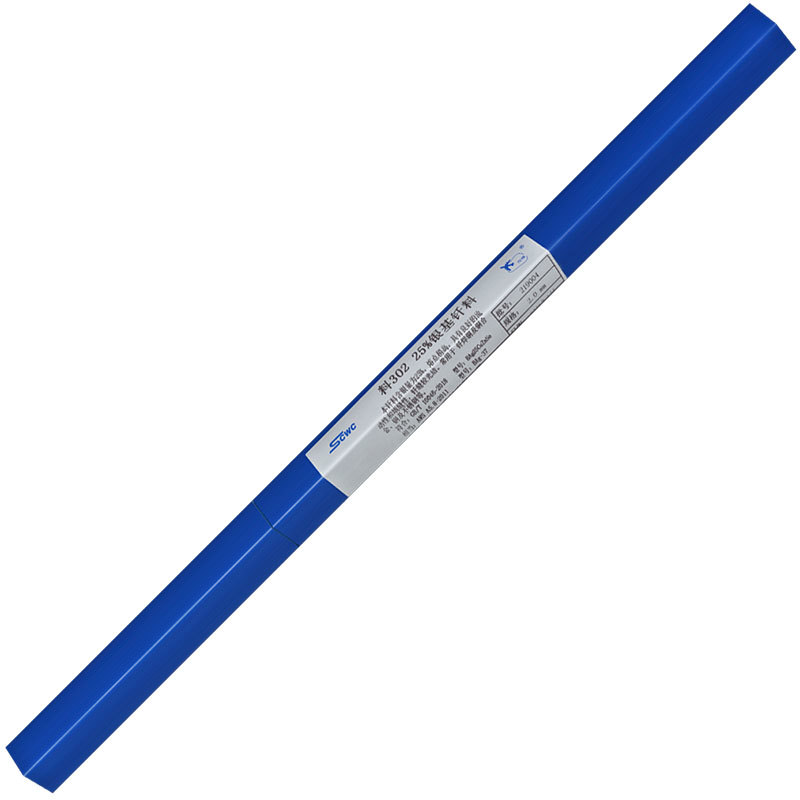
名称:料302 25%银基钎料
标准:GB/T10046 BAg25CuZnSn AWS A5.8 BAg-37
成份:Ag=24-26%;Cu=39-41%;Zn=31-35%;Sn=1.5-2.5%
说明:料302银基钎料含银量为25%,熔点为745-775℃,具有良好的流动性和添缝性,钎缝较光洁。
用途:常用于钎焊铜及铜合金、钢及不锈钢等。
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。钎焊铜时不需要焊粉,但钎焊铜合金时需配合银焊粉QJ102或银焊膏QJ112。
名称:料323 30%银基钎料
标准:GB/T10046 BAg30CuZnSn
成份:Ag=29-31%;Cu=35-37%;Zn=30-34%;Sn=1.5-2.5%
说明:料323银基钎料含银量为30%,熔点为655-775℃,流动性能较好。
用途:常用于钎焊铜及铜合金、钢及不锈钢等。
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
名称:料314 35%银隔钎料
标准:GB/T10046 BAg35CuZnCd BAg-2
说明:料314银基钎料含银量为35%,熔点为605-700℃,流动性能较好。
用途:常用于钎焊铜及铜合金、钢及不锈钢等。
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
名称:料303 45%银基钎料
成份:Ag=44-46%;Cu=29-31%;Zn=23-27%
用途:料303银基钎料含银量为45%,熔点为665-745℃,具有良好的流动性和填缝性、钎缝表面光洁、接头强度高、耐冲击。
用途:常用于钎焊铜及铜合金、钢及不锈钢等。
符合:GB/T6418-2008 型号:BAg45CuZn
符合:AWS A5.8-2004 型号:BAg-5
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。配合银焊粉QJ102或银焊膏QJ112。
名称:料304 50%银焊条
成分:Ag=49-51%;Cu=33-35%;Zn=14-18%
说明:料304银焊条含银量为50%,熔点为690-775℃,具有良好的流动性和填缝性、钎缝表面光洁、接头强度高、耐冲击。
用途:常用于钎焊铜及铜合金、钢及不锈钢、带锯钎焊、电缆钎焊。
符合:GB/T6418-2008 型号:Ag50Cu34ZnRem.
符合:AWS A5.8-2004 型号:BAg-6
名称:料321 56%银基钎料
标准:GB/T6418 B-Ag56CuZnSn AWS A5.8 BAg-7
成份:Ag=55-57%;Cu=21-23%;Zn=15-19;Sn=4.5-5.5%。
说明:料321银基钎料含银量为56%,熔点为615-650℃,具有良好的流动性和填缝性、钎缝表面光洁、接头强度高、耐冲击。
用途:常用于钎焊铜及铜合金、钢及不锈钢等。
注意:钎焊前必须严格清除钎焊处及钎料表面的油脂,氧化物等污物。配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
65%银焊条(牌号HL306银焊条 国标GB BAg65CuZn银焊条
简介:HL306钎料熔点低,漫流性好,钎焊接头有良好强度、塑性,用于铜及铜合金,钢、不锈钢钎焊。熔点685-720℃
名称:料308 72%银基钎料
成分:Ag=71-72%;Cu=27-29%。
说明:料308钎料是银铜二元共晶钎料,不含易挥发元素,在铜及镍上润湿性良好,但在钢及不锈钢上润湿性较差。导电性是银钎料中 *的一种。
用途:料308钎料含银量为72%,熔点为779-780℃,适用于钎焊铜和镍的真空或还原气氛保护钎焊.主要用于电子管、真空器件及电子元件等。
注意:除在真空或保护气氛中钎焊外,须配合银焊粉QJ101,QJ102,QJ103或银焊膏QJ111,QJ112,QJ112A。
符合:GB/T10046-2008 型号:BAg72Cu
符合:AWS A5.8-2004 型号:BAg-8


