

¥ 68.00
20-199公斤起订
¥ 66.00
200-999公斤
¥ 64.00
≥1000公斤
100000000公斤可售
品牌 型号 ..

产品详情
Product details
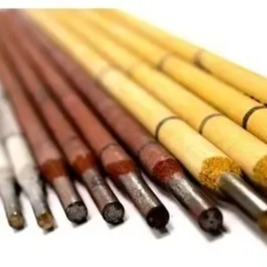
T237铝锰青铜焊条 Cu237铜焊条 ECuAl-A2铜合金焊条

T237铝锰青铜焊条 Cu227铜焊条 ECuAl-A2铜合金焊条
符合:GB :ECuAl-A2
相当:AWS:ECuAl-A2
说明:Cu237是以铝铁青铜为焊芯,药皮为低氢型的铜合金焊条,耐磨性及耐蚀性优良。采用直流电源,焊条接正极。
用途:广泛应用于铝青铜及其他铜合金、铜合金与钢的焊接和铸铁的焊补。如各种化工机械、海水散热器的焊接,水泵、气缸、阀门等栈焊及船舶螺旋桨的修补。
熔敷金属化学成分
| 元素 | Cu | Si | Fe | P | Pb | Zn | Ni |
| 保证值 | 余量 | 1.0 | 1.5 | 0.30 | 0.02 | 0.50 | 0.50 |
熔敷金属机械性能(参考值)
| 实验项目 | 抗拉强度MPa | 延伸率
|
| 保证值 | 390 | 15 |
| 一般结果 | 440-540 | 25-40 |
参考电流:DC+
| 焊条直径(mm) | 3.2 | 4.0 | 5.0 |
| 焊接电流(A) | 90-130 | 110-160 | 150-200 |
| 注意事项: |
1.焊前焊条必须在200左右烘焙1小时。焊件表面的水分、油污、氧化物等杂质必须清除干净方可施焊。
2.在一般情况下,预热温度应掌握在400-500之间。施焊时应采用短弧,宜作往复直线运动,这样可以改善焊缝的成形。
3.对于较长的焊缝应采用逐步退焊法,焊接速度应尽可能地快。多层焊时必须彻底清除层间的熔渣。焊后用平头锤锤击焊缝。消除应力,改善焊缝质量。
紫铜焊条 硅青铜焊条 磷青铜焊条 铝锰青铜焊条 铜镍焊条

