¥ 32.00
50-99公斤起订
¥ 30.00
100-199公斤
¥ 28.00
≥200公斤
1.0 1.2 1.6 2.0
品牌 型号 ..
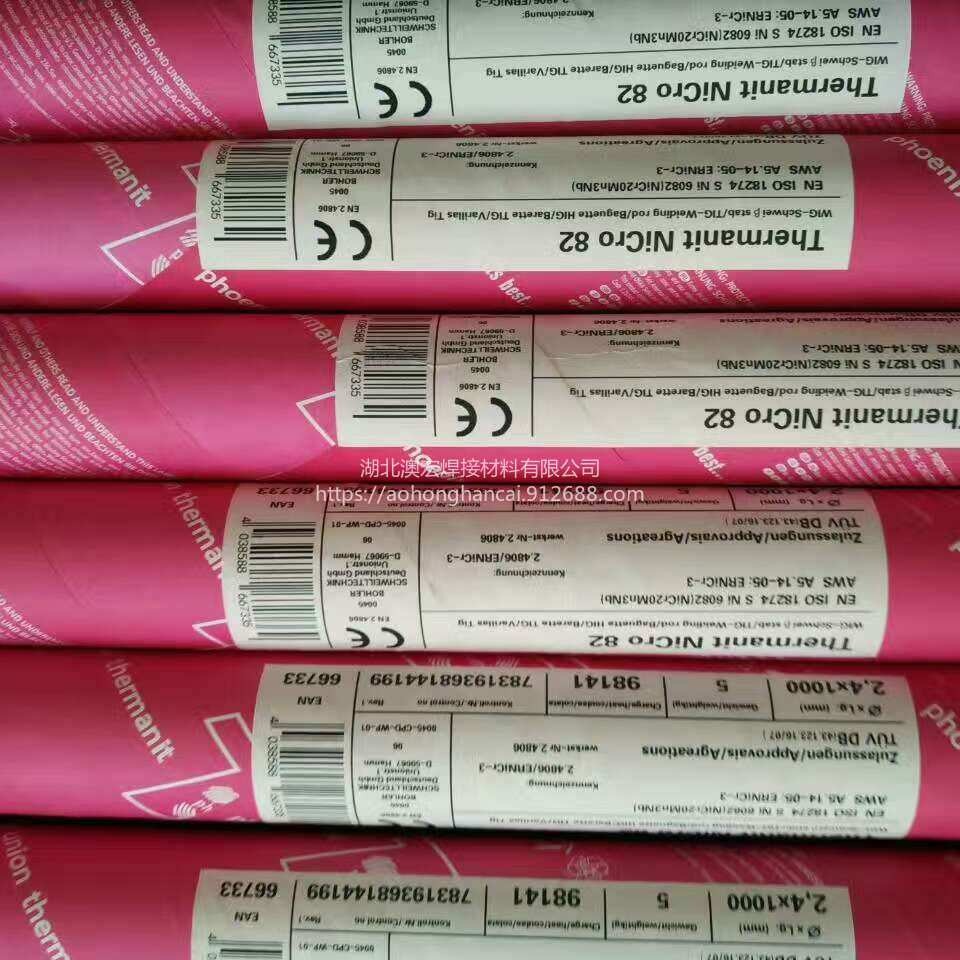
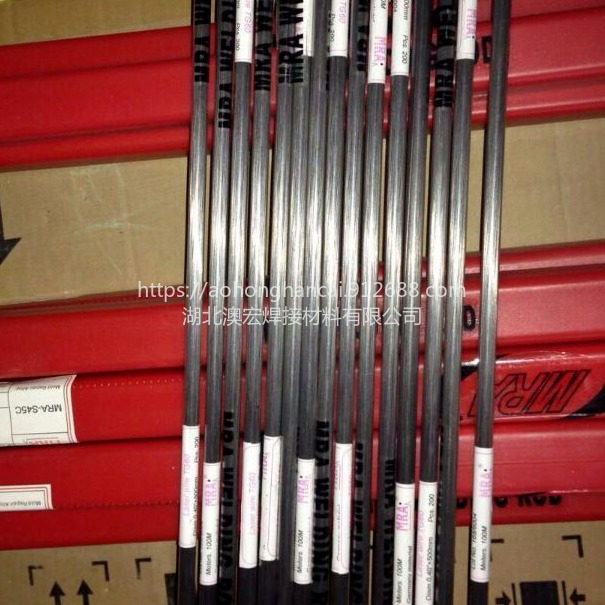


铝及铝合金焊丝是指依据母材种类、对接头的力学性能和耐蚀性能要求等条件来选择。一般情况下,焊接铝及铝合金时,常采用与母材化学成分相近似的薄板剪成条作为焊丝。对于焊接热裂纹倾向较大的热处理强化型铝合金,主要应选用抗裂性好的焊丝。 [1]
常见焊丝:
SKD11 > 0.5~3.2mm HRC 56~58 焊补冷作钢、五金冲压模、切模、刀具、成型模、工件硬面制作具高硬度、耐磨性及高韧性之氩焊条,焊补前先加温预热,否则易产生龟裂现象。
63度刀口刃口焊丝> 0.5~3.2mm HRC 63~55,主要应用于焊拉刀模,热作高硬度具模,热锻总模,热冲模,螺丝模,耐磨耗硬面,高速钢,刀口修复。
SKD61 > 0.5~3.2mm HRC 40~43 焊补锌、铝压铸模、具良好之耐热性与耐龟裂性、热气冲模、铝铜热锻模、铝铜压铸模、具良好耐热、耐磨、耐龟裂性。一般热压铸模常有龟甲裂纹状,大部分是由热应力所引起,亦有因表面氧化或压铸原料之腐蚀所引起,热处理调至适当硬度改善其寿命,硬度太低或太高均不适用。
70N > 0.1~4.0mm焊丝特性与用途:高硬度钢之接合,锌铝压铸模龟裂、焊合重建、生铁/铸铁焊补。可直接堆焊各种铸铁/生铁材料,也可做为模具龟裂之焊合,使用铸铁焊接时,尽量将电流放低,用短距离的电弧焊接,钢材进行部份之预热,焊接后之加热以及慢慢冷却。