

¥ 620.00
1套起订
¥ 600.00
2套
¥ 560.00
≥3套
10000套可售
加工定制 品牌 ..


钢轨铝热焊接技术在起重机轨道上应用
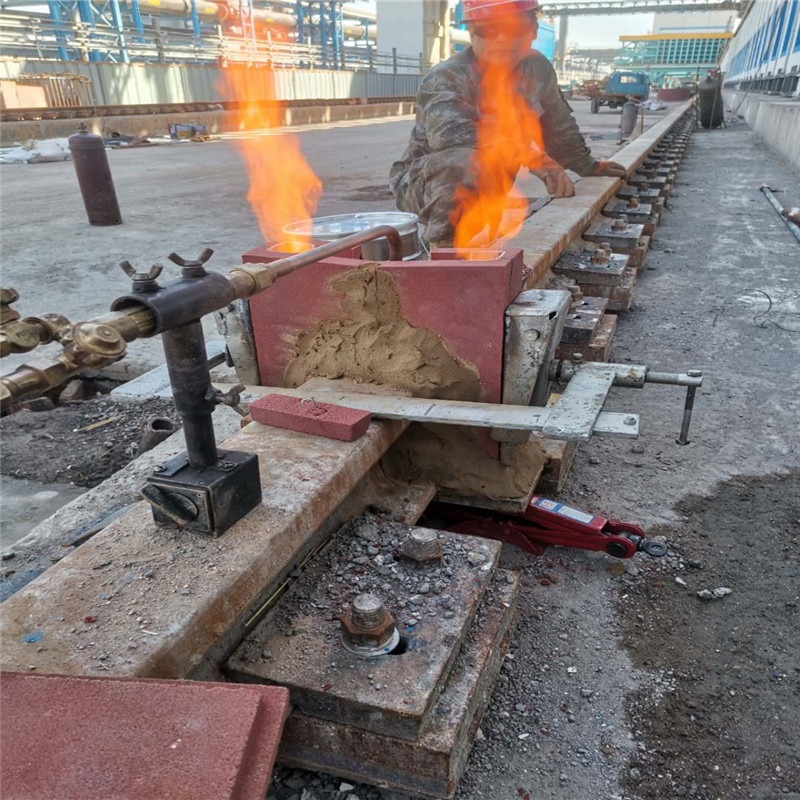
起重机一般为双梁轨结构,行车在桥主梁的轨道上运行。我国设计的行车主梁的轨道一般为分段有间隙机械连接,即按供货长度在接口处进行适当地打磨或加工,靠紧对接而成,这种不焊成整体的轨道接头产生的冲击载荷对普通箱形结构主梁,则会造成主梁承轨纵向角焊缝开裂,而对偏轨箱形主梁或工字形主梁,则会造成主梁承轨纵向角焊缝的开裂。为减少和消除这些危害,即采用焊接整体轨道来替代分段机械连接式接口。对于钢轨的无缝焊接,目前,我国主要采用气压焊接触电阻焊,手工电弧焊和铝热焊。其中,铝热焊已被国内外认为是一种现场焊接方法。其特点是:设备简单,操作方便,效率高工作条件适应性强,质量稳定可靠。
将铝热焊接技术应用于各厂矿天车、龙门吊轨道的QU70、80、100、120及24、38、43、60、70kg/m等型号起重机轨接头的焊接,焊后静弯断负荷以及焊缝硬度等均符合同类型钢轨焊后机械性能要求。采用这种铝热焊接工艺,其较大特点是待焊轨头不需作特殊处理,整个焊接过程的质量控制均由预热时间、氧气流量、液化气压力的固定参数作保证,易于操作人员直接掌握,不受其它因素影响。单个轨头整个施焊过程完毕需约1小时,相对于其它焊接方法省时、省工。
优点:
1、消除了大车运行中的冲击轨道的危害。
2、运行平衡,避免了许多设备事故。
3、大车运行速度可以得到。
4、消除了接头冲击所造成的振动噪音,改善了工作环境。
5、降低了维修费用,可节省50%以上费用。


