


¥ 69.60
25-999千克起订
¥ 68.60
≥1000千克
29000千克可售
牌号 加工级别 ..
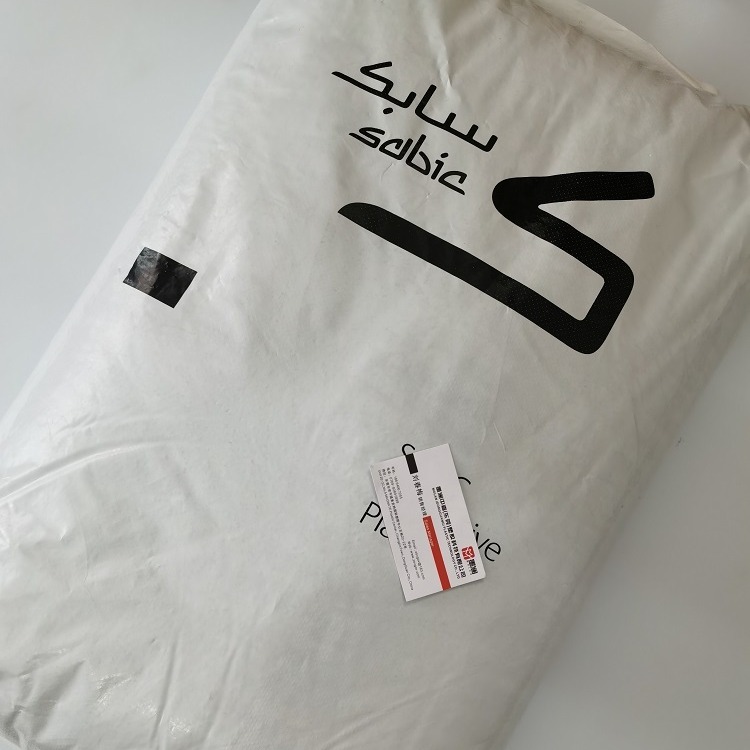
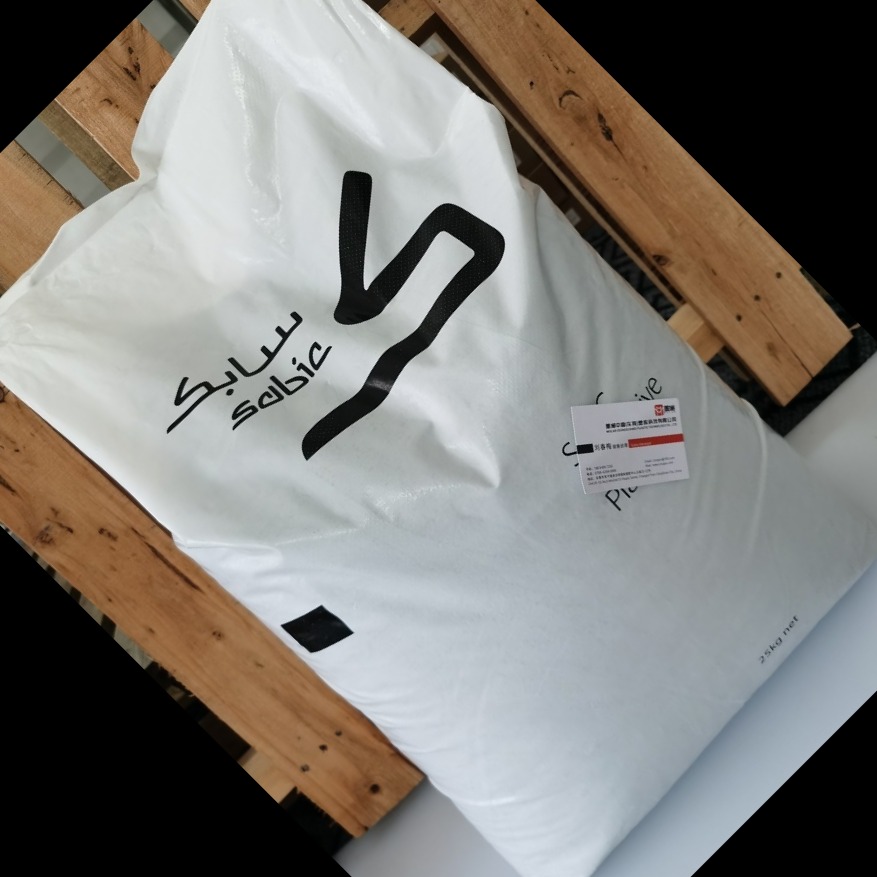
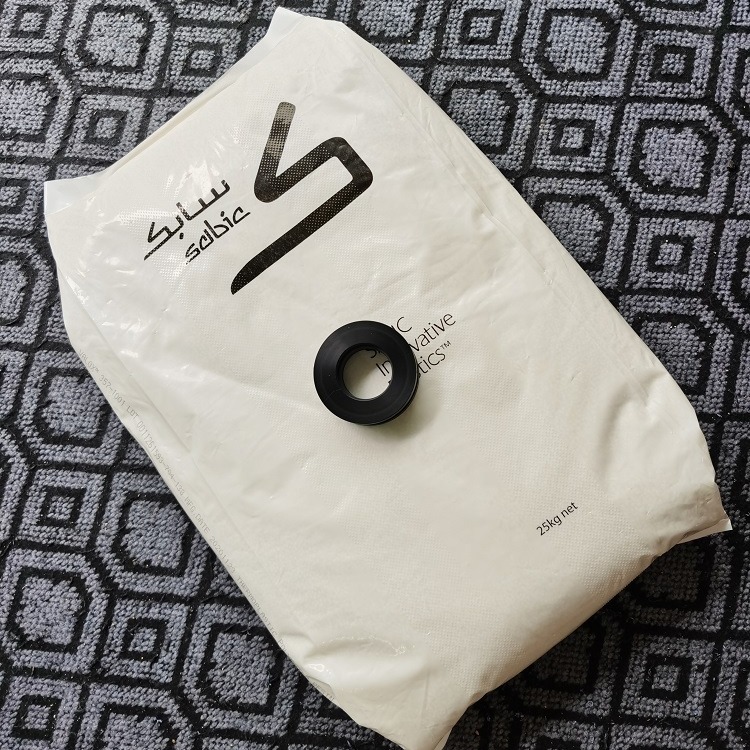
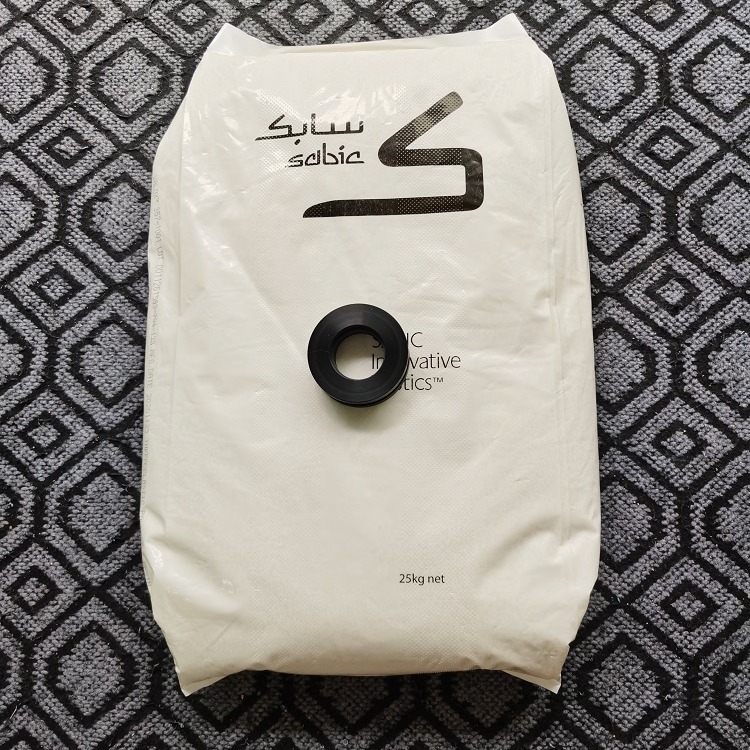
PEI 沙伯基础创新塑料(原GE)Sabic AUT200 除气作用低至无高流动 注塑级聚醚酰亚胺 级 汽车领域应用


| 基本信息 | |
|---|---|
| 特性 |
|
| 用途 |
|
| RoHS 合规性 |
|
| 外观 |
|
| 加工方法 |
|
ULTEM™ AUT200 resin 物性表
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 密度 | 1.27 | g/cm³ | ISO 1183 |
| 溶化体积流率(MVR) (360°C/5.0 kg) | 25.0 | cm³/10min | ISO 1133 |
| 收缩率 | 内部方法 | ||
| 流动 : 3.20 mm | 0.50 到 0.70 | % | 内部方法 |
| 横向流动 : 3.20 mm | 0.50 到 0.70 | % | 内部方法 |
| 吸水率 | ISO 62 | ||
| 饱和, 23°C | 1.3 | % | ISO 62 |
| 平衡, 23°C, 50% RH | 0.70 | % | ISO 62 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 | 3200 | MPa | ISO 527-2/1 |
| 拉伸应力 | ISO 527-2/5 | ||
| 屈服 | 105 | MPa | ISO 527-2/5 |
| 断裂 | 85.0 | MPa | ISO 527-2/5 |
| 拉伸应变 | ISO 527-2/5 | ||
| 屈服 | 6.0 | % | ISO 527-2/5 |
| 断裂 | 60 | % | ISO 527-2/5 |
| 弯曲模量 1 | 3300 | MPa | ISO 178 |
| 弯曲应力 | 160 | MPa | ISO 178 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 简支梁缺口冲击强度 2(23°C) | 3.0 | kJ/m² | ISO 179/1eA |
| 悬壁梁缺口冲击强度 3 | ISO 180/1A | ||
| -30°C | 5.0 | kJ/m² | ISO 180/1A |
| 23°C | 5.0 | kJ/m² | ISO 180/1A |
| 无缺口伊佐德冲击强度 4 | ISO 180/1U | ||
| -30°C | 无断裂 | ISO 180/1U | |
| 23°C | 无断裂 | ISO 180/1U | |
| 装有测量仪表的落镖冲击 (23°C, Total Energy) | 33.0 | J | ASTM D3763 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 热变形温度 | |||
| 0.45 MPa, 未退火, 100 mm 跨距 5 | 200 | °C | ISO 75-2/Be |
| 1.8 MPa, 未退火, 100 mm 跨距 6 | 190 | °C | ISO 75-2/Ae |
| 1.8 MPa, 未退火, 64.0 mm 跨距 7 | 193 | °C | ISO 75-2/Af |
| 维卡软化温度 | |||
| -- | 215 | °C | ISO 306/A50 |
| -- | 211 | °C | ISO 306/B 50 |
| -- | 212 | °C | ISO 306/B120 |
| 线形热膨胀系数 | ISO 11359-2 | ||
| 流动 : 23 到 150°C | 5.0E-5 | cm/cm/°C | ISO 11359-2 |
| 横向 : 23 到 150°C | 5.0E-5 | cm/cm/°C | ISO 11359-2 |
| 可燃性 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 燃烧速率 (2.00 mm) | 0.0 到 5.0 | mm/min | ISO 3795 |
| 补充信息 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| Metallized Haze Onset | 204 | °C | 内部方法 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 149 | °C | |
| 干燥时间 | 4.0 到 6.0 | hr | |
| 干燥时间 | 24 | hr | |
| 建议水分含量 | 0.020 | % | |
| 建议注射量 | 40 到 60 | % | |
| 料筒后部温度 | 332 到 399 | °C | |
| 料筒中部温度 | 338 到 399 | °C | |
| 料筒前部温度 | 343 到 399 | °C | |
| 射嘴温度 | 343 到 399 | °C | |
| 加工(熔体)温度 | 349 到 399 | °C | |
| 模具温度 | 135 到 163 | °C | |
| 背压 | 0.345 到 0.689 | MPa | |
| 螺杆转速 | 40 到 70 | rpm | |
| 排气孔深度 | 0.025 到 0.076 | mm |


