


¥ 76.80
25-999千克起订
¥ 75.80
≥1000千克
30000千克可售
牌号 加工级别 ..
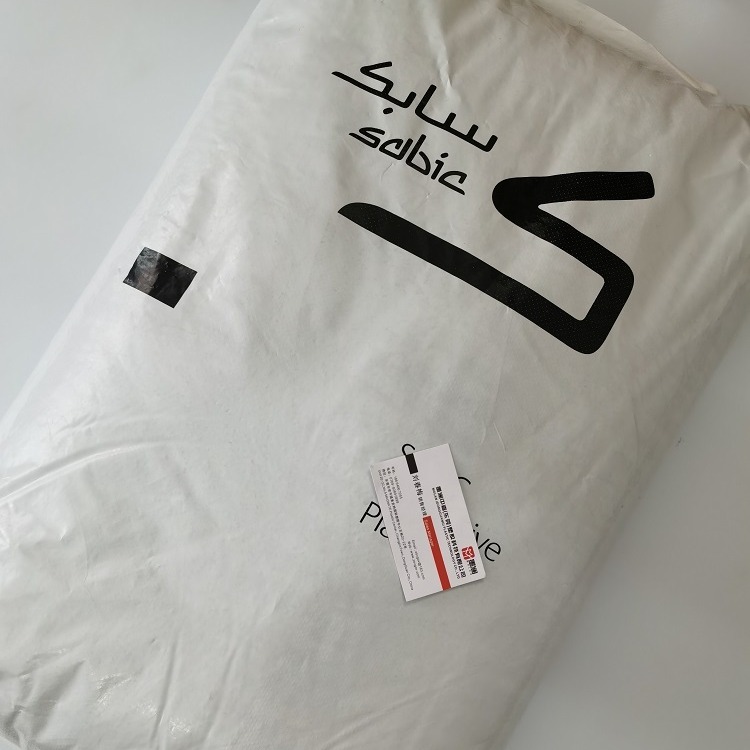
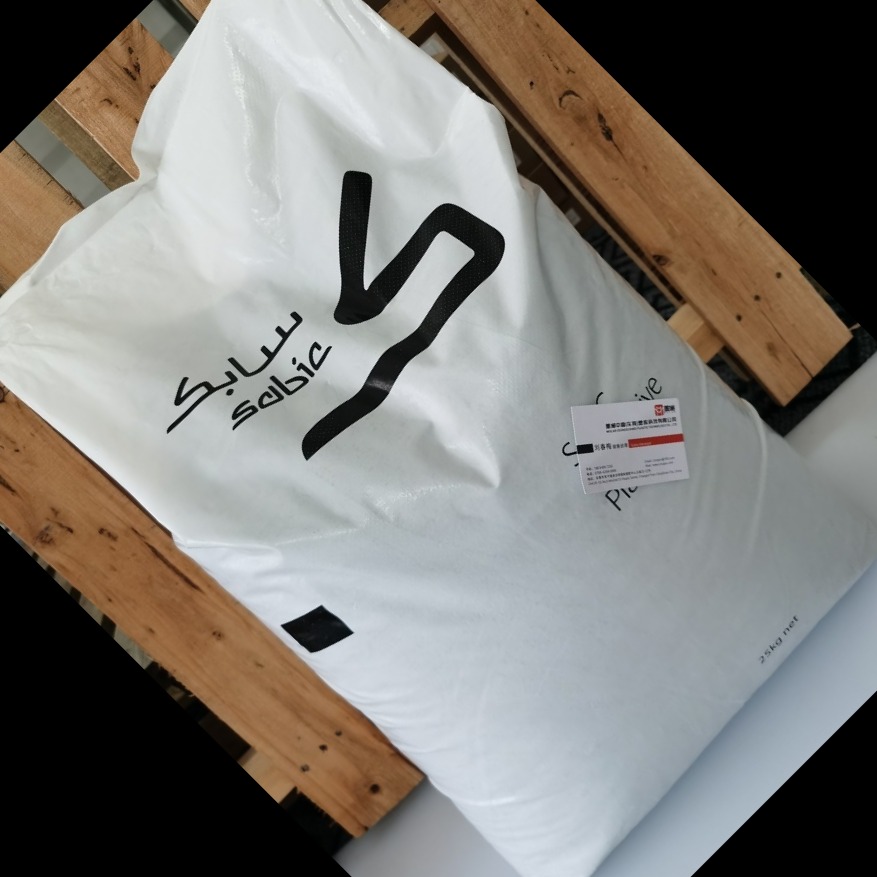
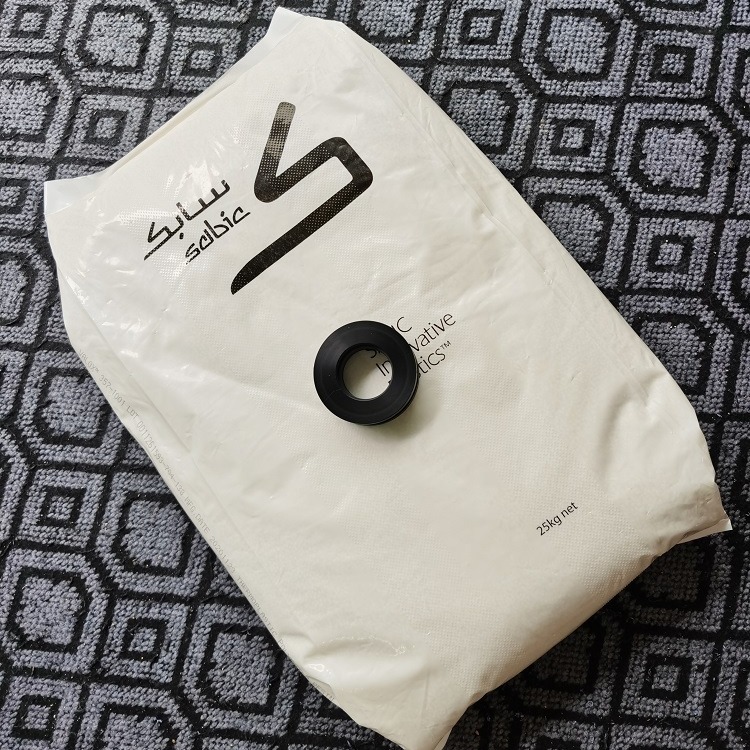
PEI 沙伯基础创新塑料(原GE)Sabic 1100R 高强度高刚性注塑级聚醚酰亚胺汽车领域

PEI聚醚酰亚胺(Polyetherimide),是琥珀色透明固体,不添加任何添加剂就有固有的阻燃性和低烟度,氧指数为47%,燃烧等级为UL94-V-0级,密度为1.28~1.42g/cm3。PEI具有很强的高温稳定性,即使是非增强型的PEI,仍具有很好的韧性和强度。因此利用PEI优越的热稳定性可用来制作高温耐热器件。具有优良的机械性能、电绝缘性能、耐辐照性能、耐高低温及耐磨性能,并可透过微波。PEI还有良好的阻燃性、抗化学反应以及电绝缘特性。玻璃化转化温度很高,达215℃。PEI还具有很低的收缩率及良好的等方向机械特性。加入玻璃纤维、碳纤维或其他填料可达到增强改性的目的;也可和其它工程塑料组成耐热高分子合金,可在-160~180℃的工作温度下长期使用。


PEI的主要特性如下:
1、PEI是琥珀色透明固体,有良好的阻燃性和低烟度,燃烧等级为UL94-V-0级。
2、PEI具有很强的高温稳定性,耐高温。热变形温度达220℃,可在-160一180℃的工作温度下长期使用。
3、水解稳定性很好,耐蒸汽;
4、聚醚酰亚胺具有很好的抗紫外线、Y射线性能。
PEI的主要应用如下:
取代金属制造光纤连接器,可使元件结构zui佳化,简化其制造和装配步骤,保持更精确的尺寸。用于汽车领域,如用以制造高温连接件、产, 高功率车灯和指示灯、控制汽车舱室外部温度的传感器和控制空气和燃料混合物的传感器。还可用作耐高温润滑侵蚀的真空泵叶轮、在180℃操作的蒸馏器的磨口玻璃接头(承接口)、非照明的防雾灯的反射镜。


ULTEM™ 1100 resin 物性表
| 基本信息 | |
|---|---|
| 特性 |
|
| 机构评级 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 比重 | 1.36 | g/cm³ | ASTM D792 |
| 熔流率(熔体流动速率) (337°C/6.6 kg) | 8.8 | g/10 min | ASTM D1238 |
| 收缩率 - 流动 (3.20 mm) | 0.50 到 0.70 | % | 内部方法 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 1 | 3720 | MPa | ASTM D638 |
| 抗张强度 2(屈服) | 110 | MPa | ASTM D638 |
| 伸长率 3(断裂) | 70 | % | ASTM D638 |
| 弯曲模量 4(100 mm 跨距) | 3720 | MPa | ASTM D790 |
| 弯曲强度 5(屈服, 100 mm 跨距) | 165 | MPa | ASTM D790 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 悬壁梁缺口冲击强度 (23°C) | 37 | J/m | ASTM D256 |
| 反向缺口冲击 (3.20 mm) | 1500 | J/m | ASTM D256 |
| 落锤冲击 (23°C) | 23.0 | J | ASTM D3029 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 载荷下热变形温度 (1.8 MPa, 未退火, 6.40 mm) | 199 | °C | ASTM D648 |
| RTI Elec | 170 | °C | UL 746 |
| RTI Imp | 170 | °C | UL 746 |
| RTI | 170 | °C | UL 746 |
| 电气性能 | 额定值 | 测试方法 | |
|---|---|---|---|
| 耐电弧性 6 | PLC 5 | ASTM D495 | |
| 相比耐漏电起痕指数(CTI) | PLC 4 | UL 746 | |
| 高电弧燃烧指数(HAI) | PLC 3 | UL 746 | |
| 高电压电弧起痕速率 (HVTR) | PLC 2 | UL 746 | |
| 热丝引燃 (HWI) | PLC 1 | UL 746 |
| 可燃性 | 额定值 | 测试方法 | |
|---|---|---|---|
| UL 阻燃等级 | UL 94 | ||
| 0.400 mm | V-2 | UL 94 | |
| 0.750 mm | V-0 | UL 94 | |
| 3.00 mm | 5VA | UL 94 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 149 | °C | |
| 干燥时间 | 4.0 到 6.0 | hr | |
| 干燥时间 | 24 | hr | |
| 建议水分含量 | 0.020 | % | |
| 建议注射量 | 40 到 60 | % | |
| 料筒后部温度 | 332 到 399 | °C | |
| 料筒中部温度 | 338 到 399 | °C | |
| 料筒前部温度 | 343 到 399 | °C | |
| 射嘴温度 | 343 到 399 | °C | |
| 加工(熔体)温度 | 349 到 399 | °C | |
| 模具温度 | 135 到 163 | °C | |
| 背压 | 0.345 到 0.689 | MPa | |
| 螺杆转速 | 40 到 70 | rpm | |
| 排气孔深度 | 0.025 到 0.076 | mm |


