开启轻松采购


1/1
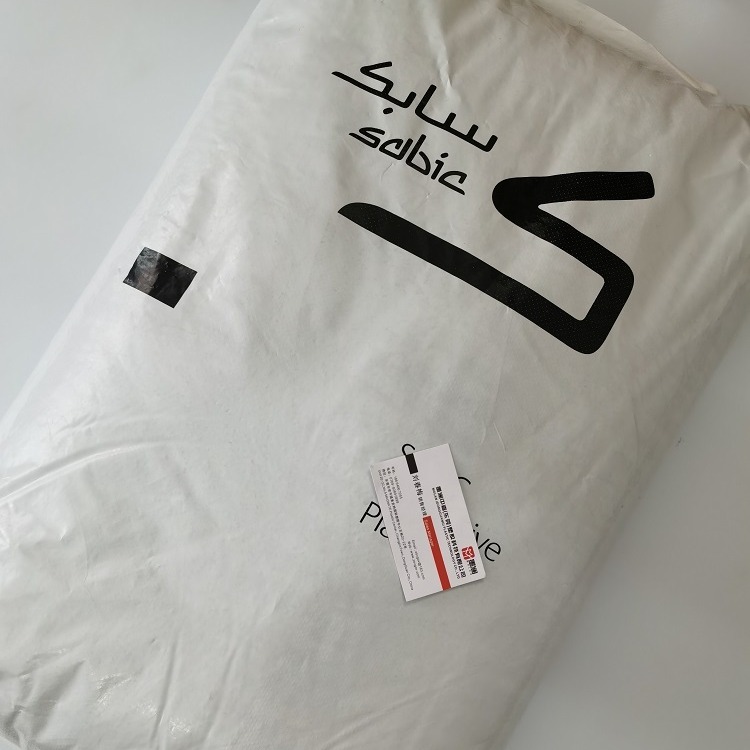
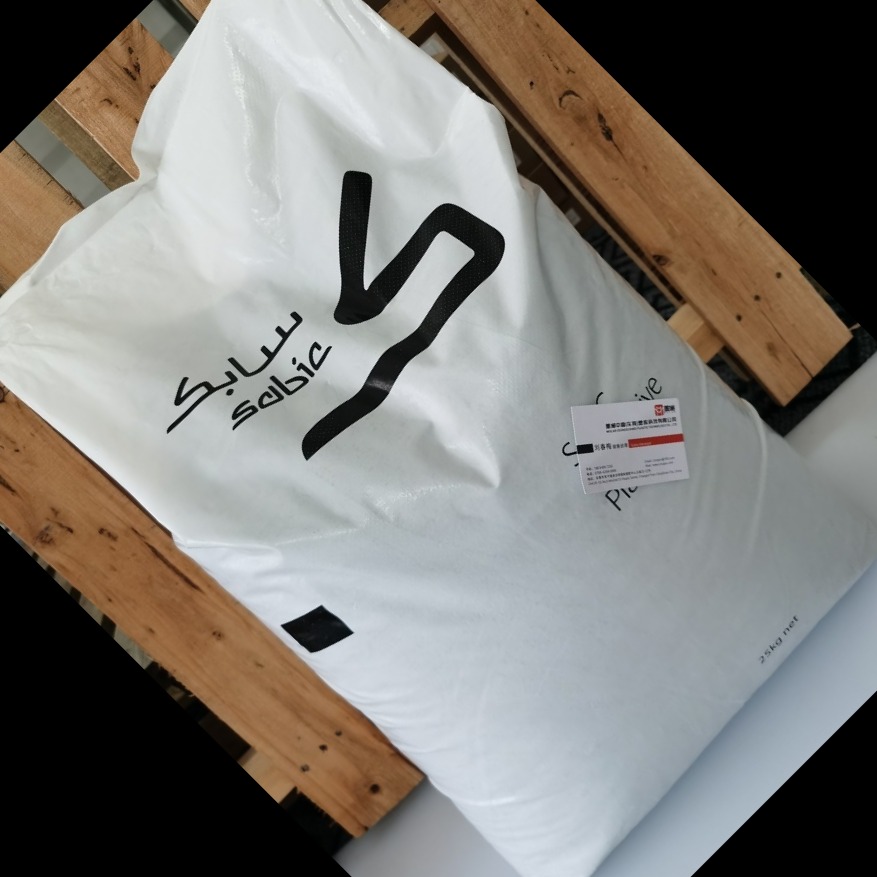
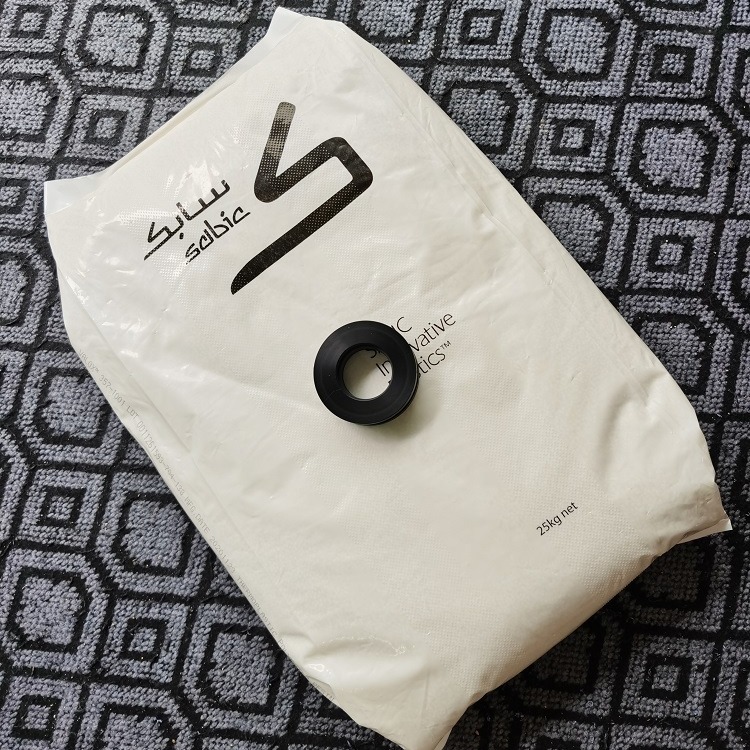
PEI 沙伯基础创新塑料(原GE)Sabic CRS5011 外观优良抗化学耐酸碱共聚物 注塑级聚醚酰亚胺 汽车领域
¥ 86.50
25-999千克起订
¥ 85.50
≥1000千克
产品规格
36000千克可售
产品参数
牌号 加工级别 ..
广东墨澜塑胶有限公司
共 1793 款在售产品
进入店铺
相关推荐
查看全部
PC/PBT沙伯基础创新塑料(原GE)Sabic 5220U 冲击改性 耐低温冲击 抗化学性良好 片材挤出成型
¥ 24.50
PC/PBT沙伯基础创新塑料(原GE)Sabic 2230 耐冲击抗化学尺寸稳定高流动易脱模 注塑级合金聚化物电子电气
¥ 23.60
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1760E 玻纤增强11%抗撞击性良好高流动 耐化学性 汽车外部零件
¥ 22.10
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1101 注塑级合金料 电子电器 汽车领域应用
¥ 22.70
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1200 未增强不透明 抗化学耐低温冲击性 电子电器 汽车领域
¥ 22.60
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1102 未增强 耐低温冲击 抗化学性 汽车领域
¥ 22.20
图文详情
PEI 沙伯基础创新塑料(原GE)Sabic CRS5011 外观优良抗化学耐酸碱共聚物注塑级聚醚酰亚胺 汽车领域


ULTEM™ CRS5011 resin 物性表
| 基本信息 | |
|---|---|
| 特性 |
|
| RoHS 合规性 |
|
| 外观 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 密度 | 1.28 | g/cm³ | ISO 1183 |
| 溶化体积流率(MVR) (360°C/5.0 kg) | 20.0 | cm³/10min | ISO 1133 |
| 收缩率 - 流动 1 | 0.50 到 0.70 | % | 内部方法 |
| 吸水率 | ISO 62 | ||
| 饱和, 23°C | 1.2 | % | ISO 62 |
| 平衡, 23°C, 50% RH | 0.20 | % | ISO 62 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 | 2900 | MPa | ISO 527-2/1 |
| 拉伸应力 | ISO 527-2/50 | ||
| 屈服 | 100 | MPa | ISO 527-2/50 |
| 断裂 | 85.0 | MPa | ISO 527-2/50 |
| 拉伸应变 | ISO 527-2/50 | ||
| 屈服 | 8.0 | % | ISO 527-2/50 |
| 断裂 | 50 | % | ISO 527-2/50 |
| 弯曲模量 2 | 2900 | MPa | ISO 178 |
| 弯曲应力 | 110 | MPa | ISO 178 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 悬壁梁缺口冲击强度 3 | ISO 180/1A | ||
| -30°C | 5.0 | kJ/m² | ISO 180/1A |
| 23°C | 5.0 | kJ/m² | ISO 180/1A |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 热变形温度 4 | |||
| 0.45 MPa, 未退火, 100 mm 跨距 | 210 | °C | ISO 75-2/Be |
| 1.8 MPa, 未退火, 100 mm 跨距 | 200 | °C | ISO 75-2/Ae |
| 维卡软化温度 | |||
| -- | 220 | °C | ISO 306/A50 |
| -- | 215 | °C | ISO 306/B 50, ISO 306/B120 |
| Ball Pressure Test (125°C) | Pass | IEC 60695-10-2 | |
| 线形热膨胀系数 | ISO 11359-2 | ||
| 流动 : 23 到 150°C | 5.5E-5 | cm/cm/°C | ISO 11359-2 |
| 横向 : 23 到 150°C | 5.5E-5 | cm/cm/°C | ISO 11359-2 |
| 电气性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 表面电阻率 | > 1.0E+15 | ohms | IEC 60093 |
| 体积电阻率 | 2.5E+15 | ohms·cm | IEC 60093 |
| 介电强度 (3.20 mm, 在油中) | 18 | kV/mm | IEC 60243-1 |
| 相对电容率 | IEC 60250 | ||
| 50 Hz | 3.20 | IEC 60250 | |
| 60 Hz | 3.20 | IEC 60250 | |
| 耗散因数 | IEC 60250 | ||
| 50 Hz | 2.1E-3 | IEC 60250 | |
| 60 Hz | 2.1E-3 | IEC 60250 | |
| 漏电起痕指数 | IEC 60112 | ||
| -- | 150 | V | IEC 60112 |
| 解决方案 B | 100 | V | IEC 60112 |
| 可燃性 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| UL 阻燃等级 (1.60 mm, Testing by SABIC) | V-0 | UL 94 | |
| 灼热丝易燃指数 (3.20 mm) | 960 | °C | IEC 60695-2-12 |
| 极限氧指数 | 49 | % | ISO 4589-2 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 150 | °C | |
| 干燥时间 | 4.0 到 6.0 | hr | |
| 建议水分含量 | 0.020 | % | |
| 料斗温度 | 80.0 到 100 | °C | |
| 料筒后部温度 | 340 到 380 | °C | |
| 料筒中部温度 | 360 到 400 | °C | |
| 料筒前部温度 | 370 到 410 | °C | |
| 射嘴温度 | 360 到 400 | °C | |
| 加工(熔体)温度 | 360 到 400 | °C | |
| 模具温度 | 140 到 180 | °C |


产品属性
牌号
Sabic CRS5011
加工级别
注塑级,挤出级
特性级别
抗化学性
用途级别
汽车部件,电子电器部件
品牌
沙伯基础
类型:正牌料
销售方式:品牌经销
产品说明:原厂原包
可卖售地:全国各地
中文名:聚醚酰亚胺
产地:美国 上海
产品包装:25KG
外观形状:颗粒
品名:PEI
产品特性:抗化学 耐酸碱
产品
搜产品
搜企业
取消
搜索记录
清空记录
暂无搜索记录