¥ 22.00
20公斤起订
1.2规格 1.6 ..
品牌 型号 ..

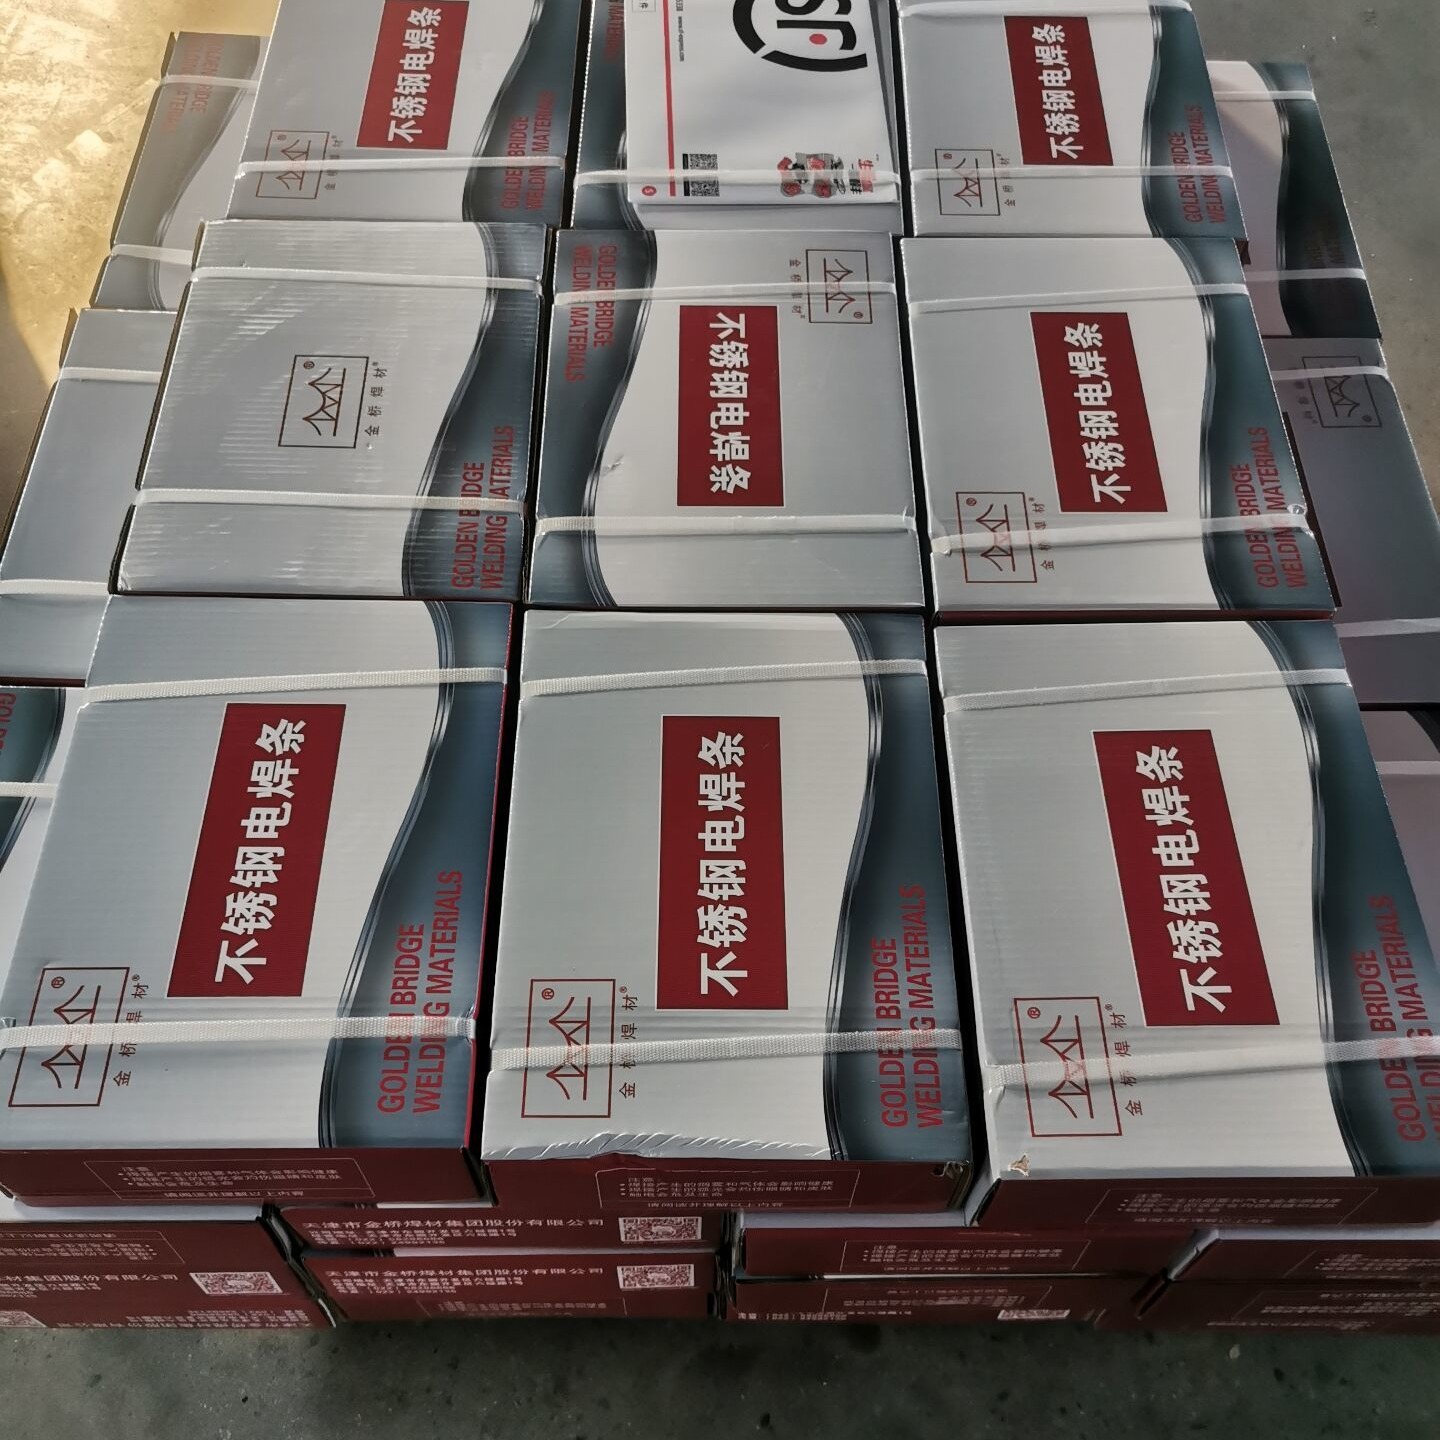
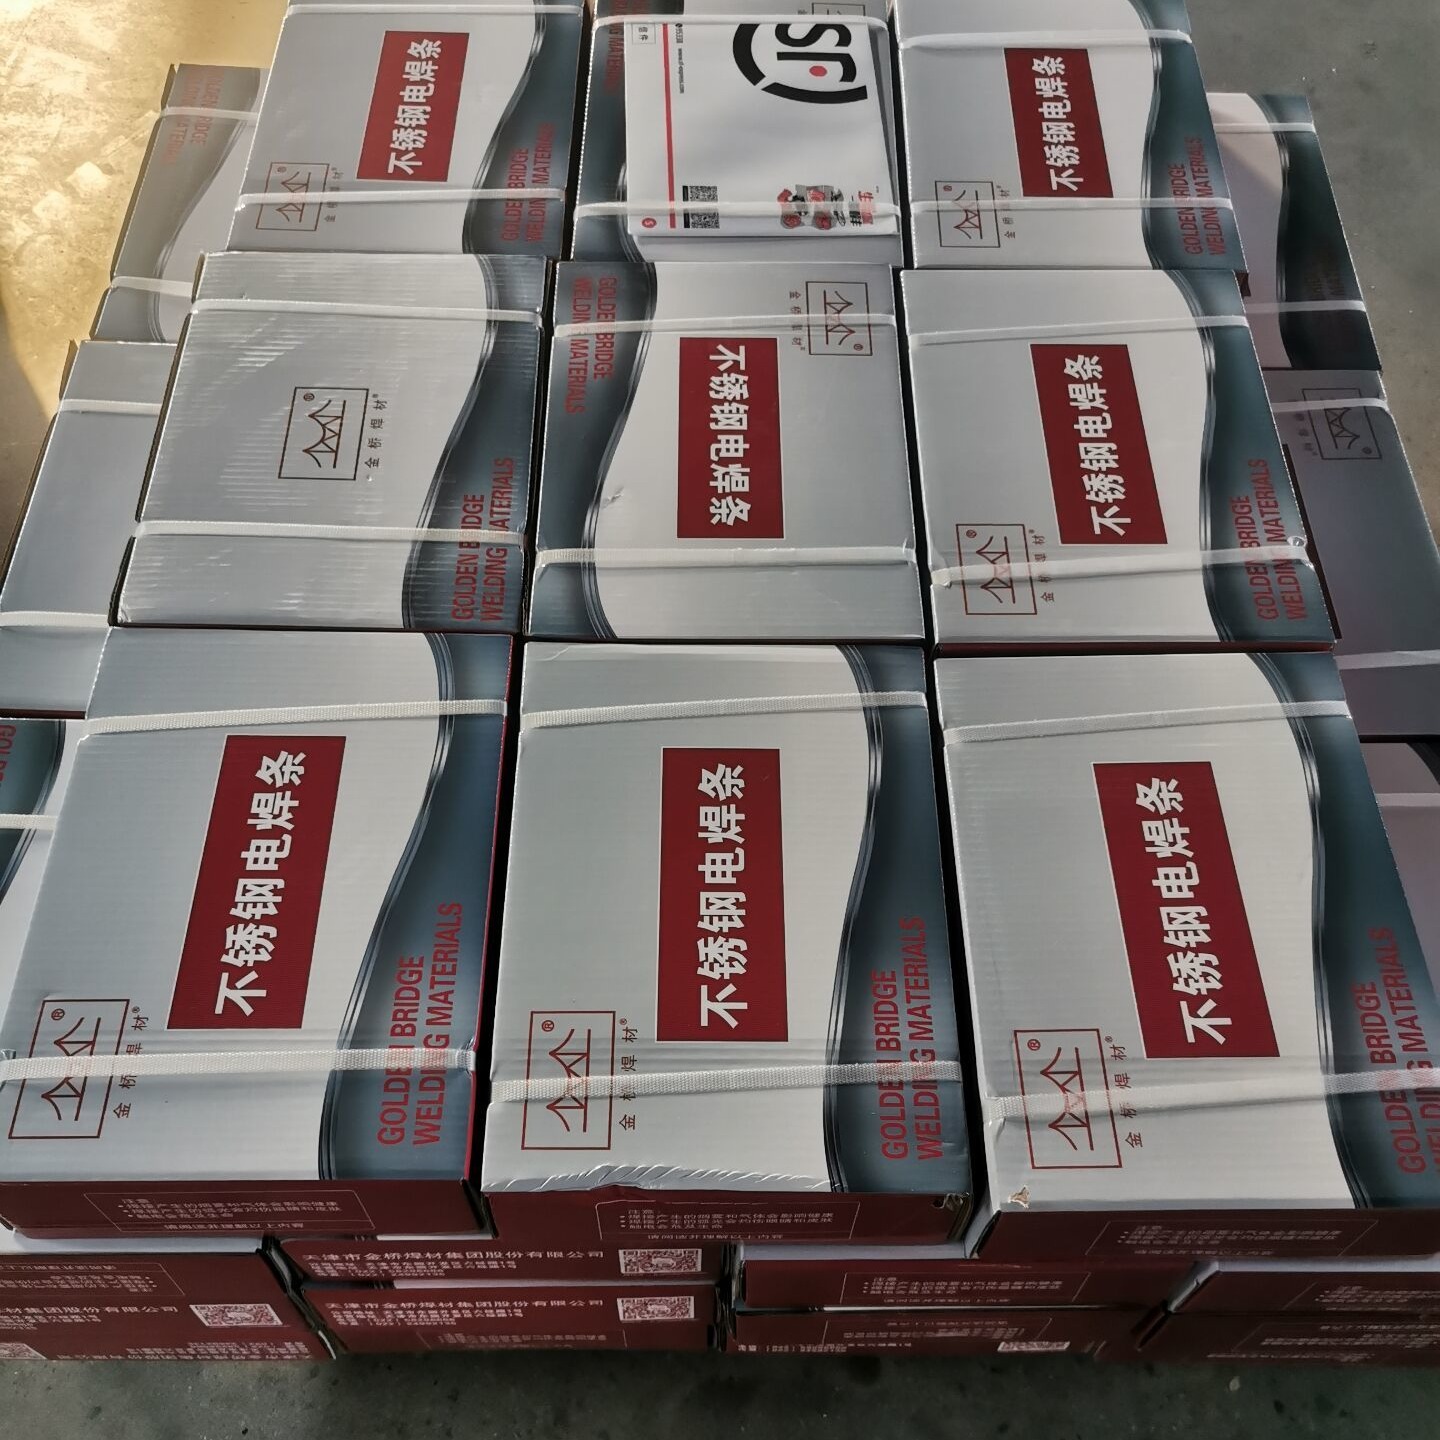
低温钢焊丝ER80S-Ni1大西洋氩弧焊丝总代理
符合GB/T8110 ER55-Ni1 相当AWS5.28 ER80S-Ni1
说明:为550MPA级高强度钢焊丝,,具有优良的焊接工艺性能,电弧稳定,焊接飞溅少,焊缝成形美观,优良的综合机械性能。用途:适用于低温储容器、管道、机械、LPG储槽等行业,可满足-45度低温环境要求。
焊丝的化学成分范围及一例:%
| C
| Mn
| Si
| Cr
| Ni
| Mo
| Cu
| |||
| 标准值
| ≤0.12
| ≤1.25
| 0.4-0.8
| ≤0.025
| ≤0.025
| ≤0.15
| 0.8-1.10
| ≤0.35
| ≤0.35
|
| 一例
| 0.062
| 1.14
| 0.53
| 0.014
| 0.008
| 0.07
| 1.01
| 0.05
| 0.26
|
熔敷金属机械性能范围及一例:(745℃×1h)
| 抗拉强度Rm(MPa)
| 屈服强度Rp0.2(MPa)
| 延伸率A(%)
| 冲击值J/℃
| |
| 标准值
| ≥550
| ≥470
| ≥24
| 27/-45
|
| 一例
| 605
| 525
| 30
| 157/-45 |
注意事项:
1. 焊前必须对焊件清除铁锈、镀层、油污、水分和杂质等污染物。
2. 焊接时的环境风速应小于1 m / s。有风处应采取挡风措施焊接。
3. 应使用焊接用的氩气,Ar ≥99.99 %。
4. 当焊缝背面充氩气时,气体流量应是正面的1/2,以免形成背面正压而产生根部未焊透。