


¥ 20.00
20-199公斤起订
¥ 19.00
200-399公斤
¥ 18.00
≥400公斤
86300公斤可售
品牌 型号 ..

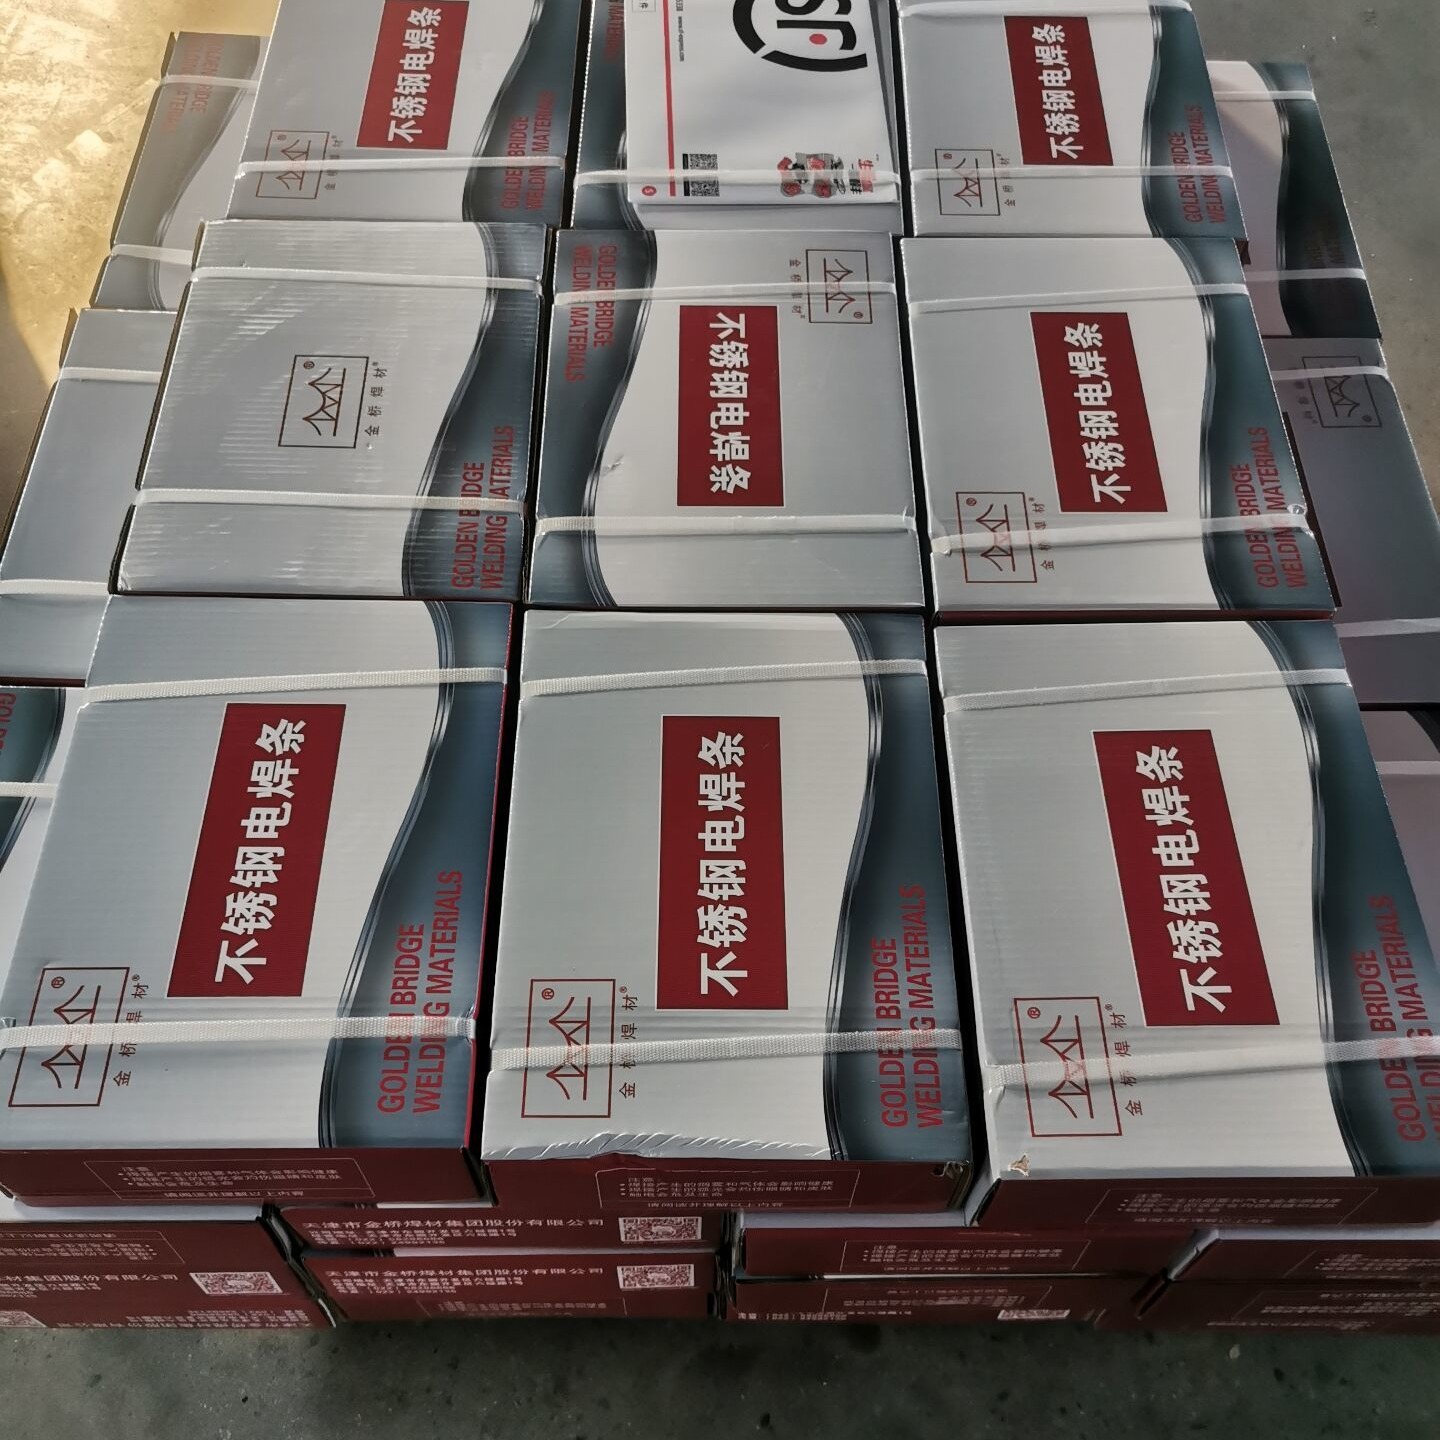
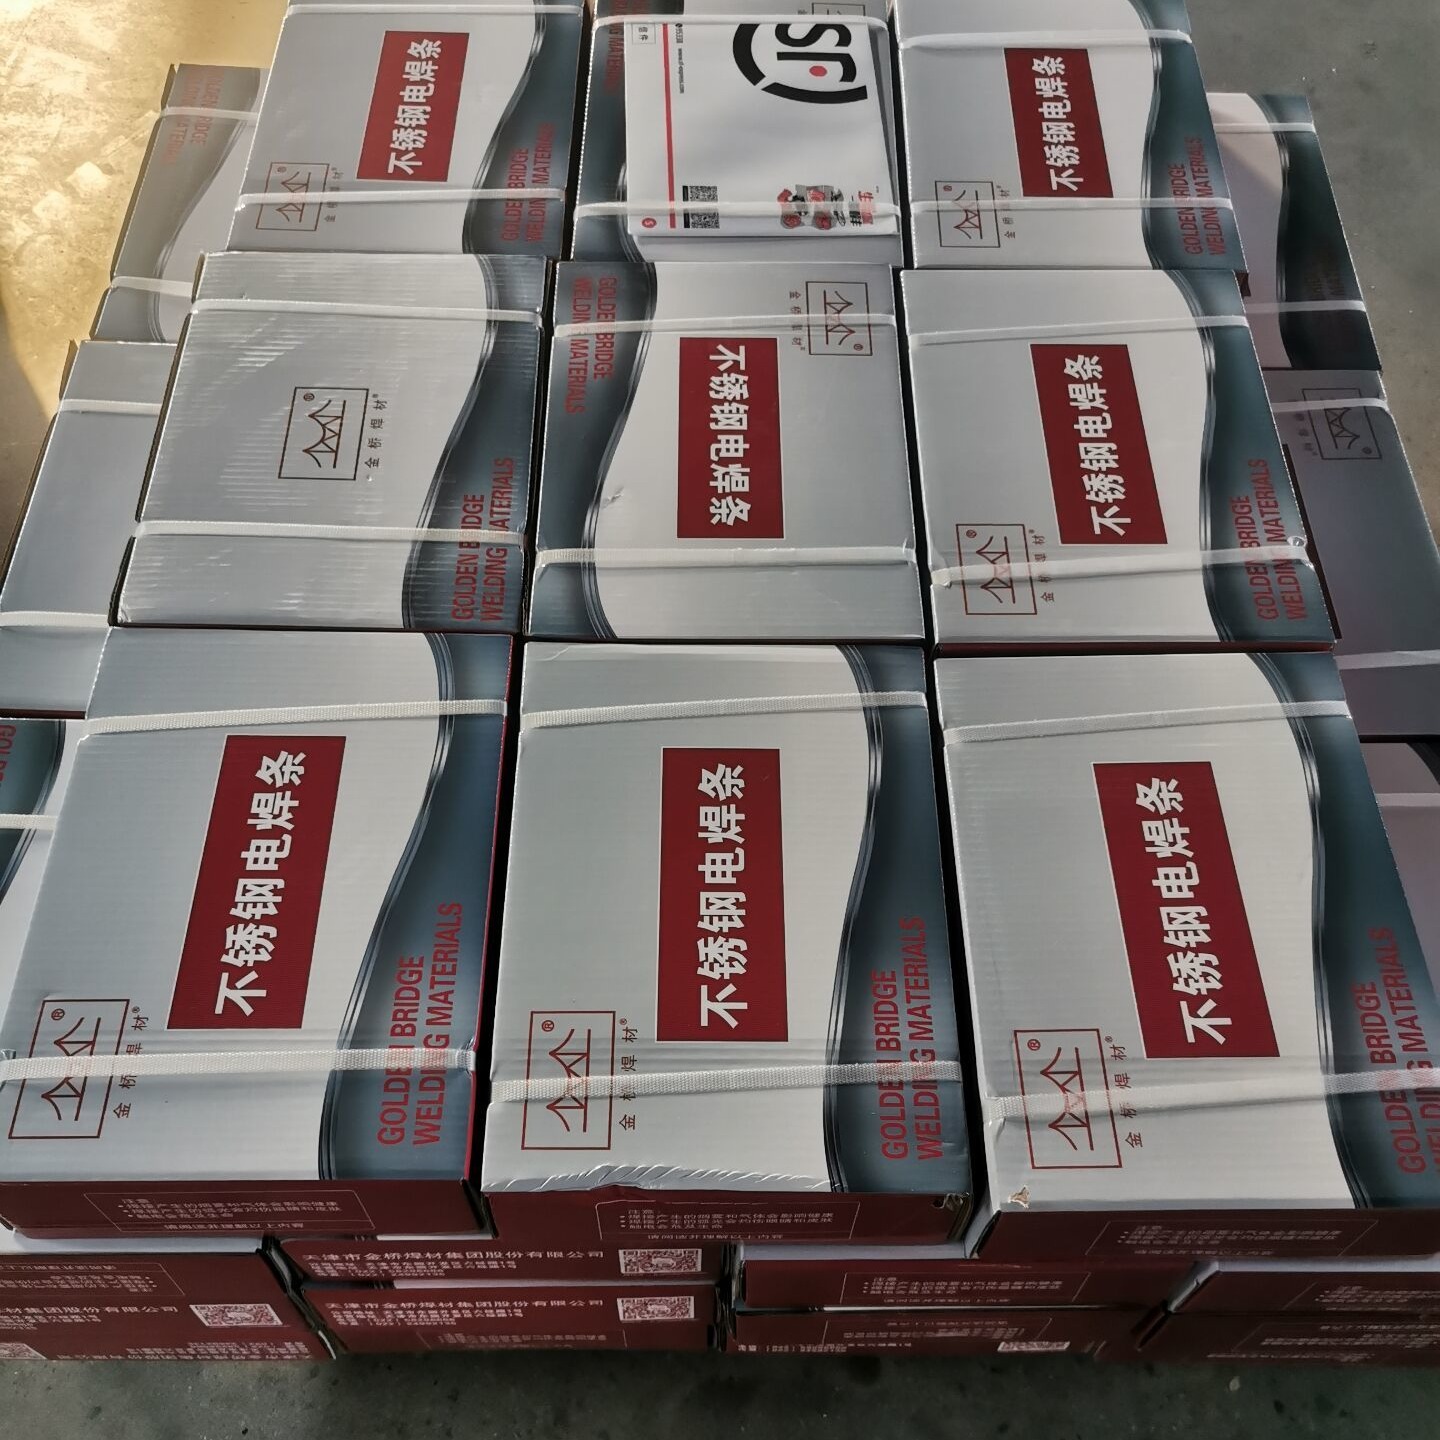
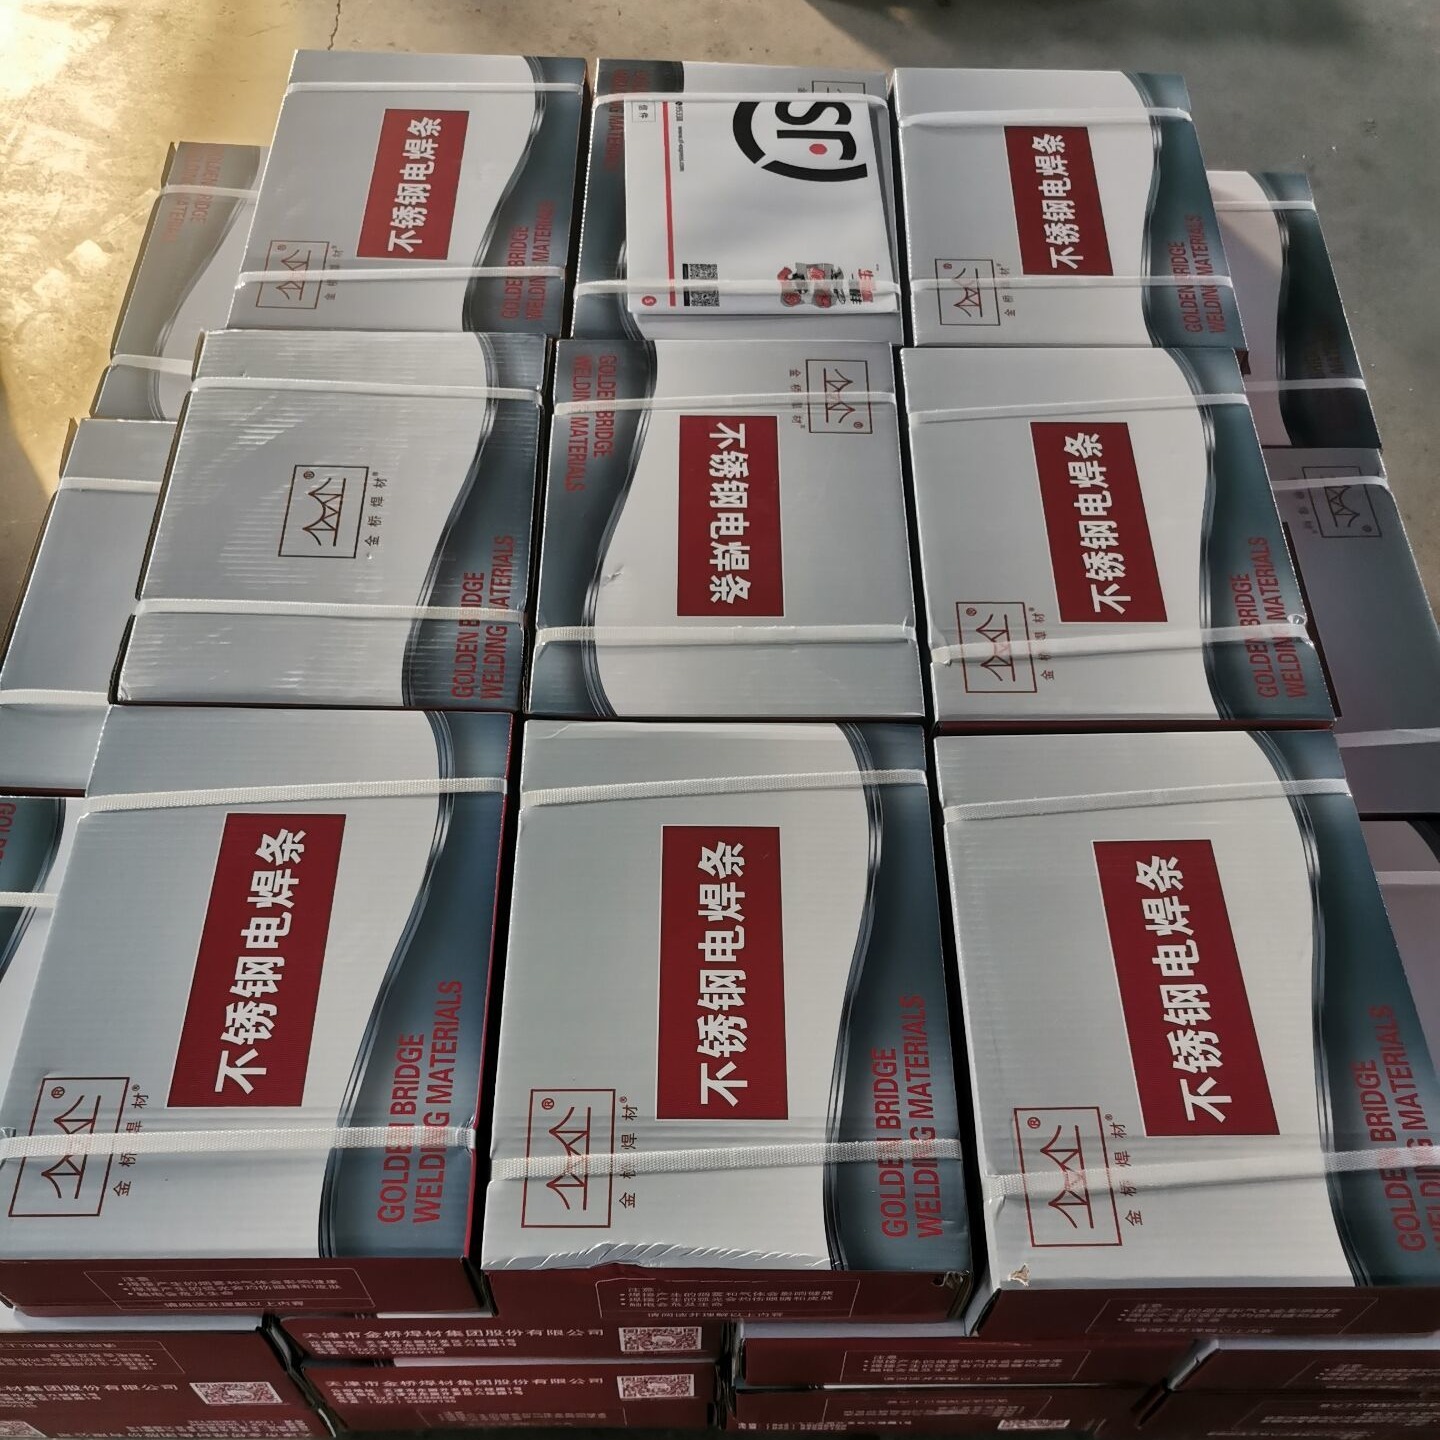
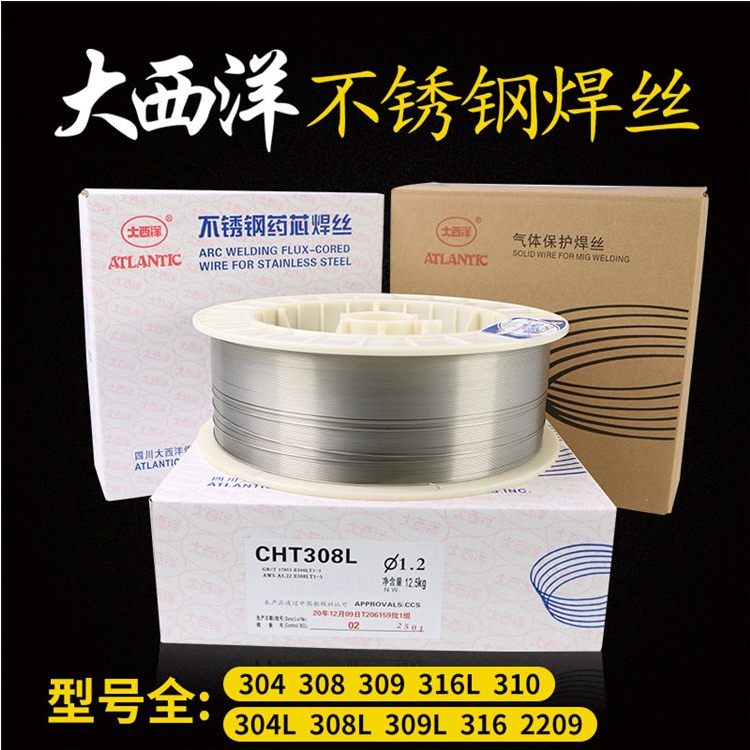
大西洋J857Cr焊条 J857CrNi高强度钢焊条总代理
J857CrNi焊条 J857CrNi高强度钢焊条J857CrNi 符合:GB/T5118 E8515-GAWS E12015-G
说明:J857CrNi是低氢钠型药皮的低合金高强钢焊条,采用直流反接,可进行全位置焊接,焊接工艺性能优良,焊缝扩散氢含量极低,具有优良的低温韧性和抗裂性能。用途:主要用于E级钢制造的列车车钩缺陷的焊补,亦可用于抗拉强度相当于830Mpa左右的低合金钢结构的焊接如WEl-TEN80和WEl-TEN80C等钢。熔敷金属化学成分:%
| C
| Mn
| Si
| Cr
| Ni
| Mo
| |||
| 标准值
| ≤0.10
| ≥0.50
| ≤0.80
| ≤0.035
| ≤0.035
| ≥0.30
| ≥1.75
| ≥0.20
|
| 一 例
| 0.056
| 1.65
| 0.29
| 0.015
| 0.020
| 1.55
| 2.60
| 0.56
|
熔敷金属力学性能及扩散氢含量(焊态)
| 抗拉强度Rm(MPa)
| 屈服强度ReH(MPa)
| 延伸率A(%)
| -50℃冲击功AKV(J)
| [H]ml/100g
| |
| 标准值
| ≥830
| ≥740
| ≥12
| ≥27
| 甘油法:≤2.0
|
| 一 例
| 910
| 840
| 19
| 70
| 1.0
|
X射线探伤要求:I级药皮含水量≤0.15%焊条规格及参考电流(AC或DC)
| 焊条直径(mm) | 2.5
| 3.2
| 4.0
| 5.0
| |
| 焊条长度(mm)
| 300
| 350
| 400
| 400
| |
| 电流范围(A)
| 平焊
| 60-90
| 90-130
| 150-180
| 180-210
|
| 立、仰焊
| 50-80
| 80-110
| 120-150
| —
| |
注意事项:1. 焊前焊条使用前须经350℃烘焙1小时,随烘随用。2. 焊前必须对焊件清除铁锈、油污、水分等不洁物。3. 焊接时尽量保持小电流、短弧操作。