

¥ 35.00
100-499公斤起订
¥ 33.00
≥500公斤
99999公斤可售
品牌 型号 ..



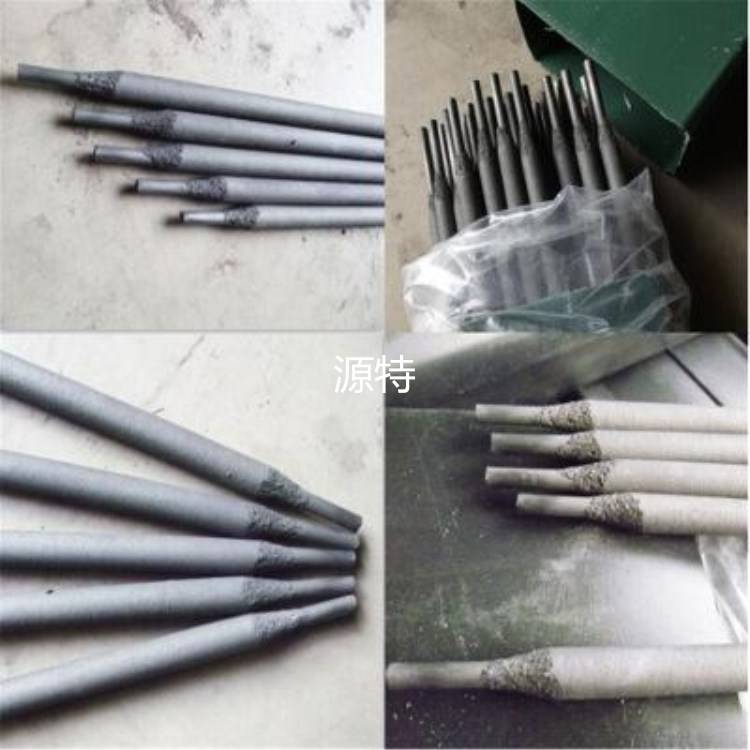
Z438镍铁铸铁焊条
Z438是镍铁合金焊芯,石墨型药皮铸铁焊条。由于加入一定量球化剂,具有良好的抗裂性能和加工性能。该焊条可交直流两用。
用途;适用于球墨铸铁,高强度铸铁件加工面和非加工面的焊补。
铸铁焊条使用说明:
执行GB10044-88标准
铸铁焊条由于含碳量高,组织不均匀,强度低,塑性极差,属于可焊性差的材料,焊接过程极易产生裂纹;焊后冷速极快,容易产生白口组织,造成切削加工困难。
铸铁的焊接和补焊,要达到较满意的结果,必须注意“三分材料、七分工艺”,不仅要选择焊条,而且采用适宜的补焊方法尤为重要。
建议采用下列焊接工艺,作为铸铁焊接和补焊时参考:
1. 首先清除焊接部位的油泥、砂、水、锈等脏物;对长期处于高温、蒸汽环境下工作的铸铁件,还要清除表面贫碳层及氧化层。
2. 根据被焊部位的形状、缺陷类型,进行开坡口、打止裂孔及熔池造型等准备措施。
3. 对需要冷焊的工件,先预热500-600℃左右,选用适宜电流,可连续施焊,焊接过程始终保持预热的温度,焊后立即覆盖石粉等保温材料,让其缓慢冷却,以提高其抗裂性能和加工性能。
4. 对于冷焊工件,防止母材熔化过多,减少白口倾向,防止热量集中过多,造成应力过大,应尽量采用小电流、短弧、窄道焊(每段焊道长度一般不超过50mm)。焊后马上锤击焊缝以松弛应力防止开裂,待温度降到60℃以下再焊一道。
5. 收弧时注意弧坑填满,以防收弧处裂
