


¥ 80.00
20-99公斤起订
¥ 78.00
100-499公斤
¥ 75.00
≥500公斤
1000公斤可售
品牌 型号 ..

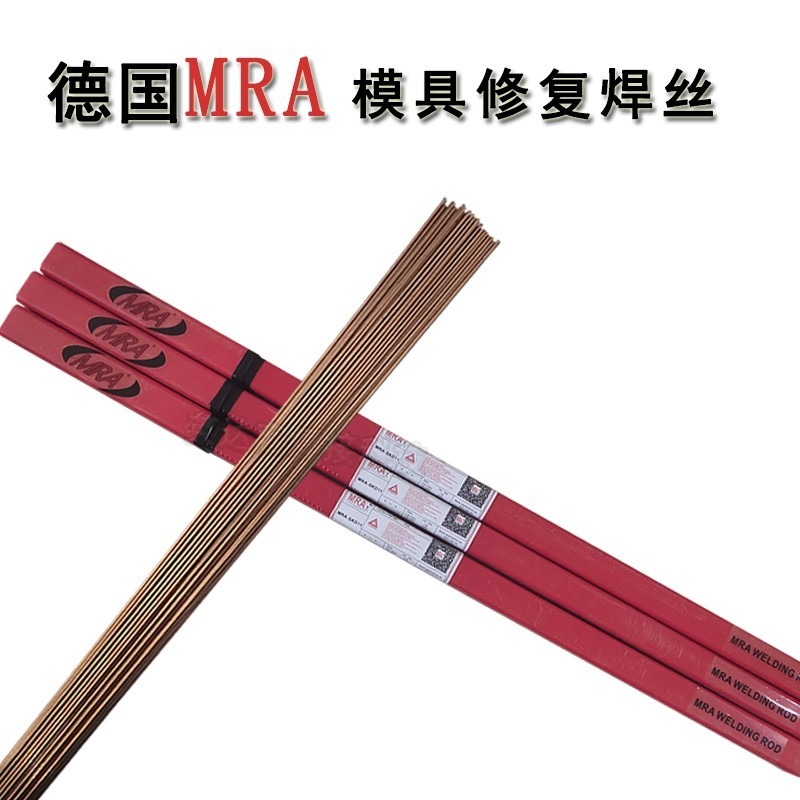
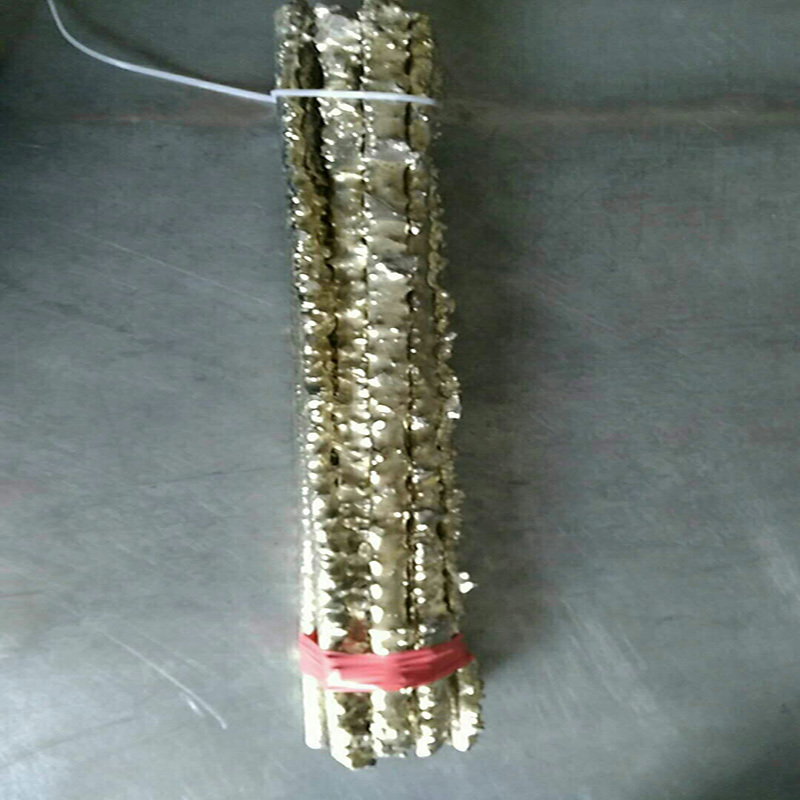
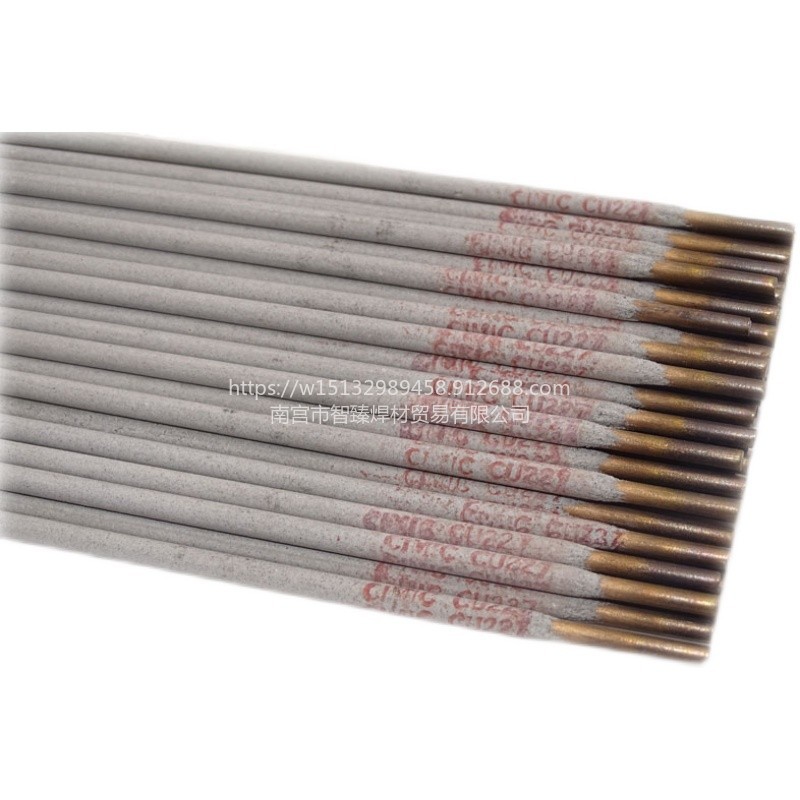
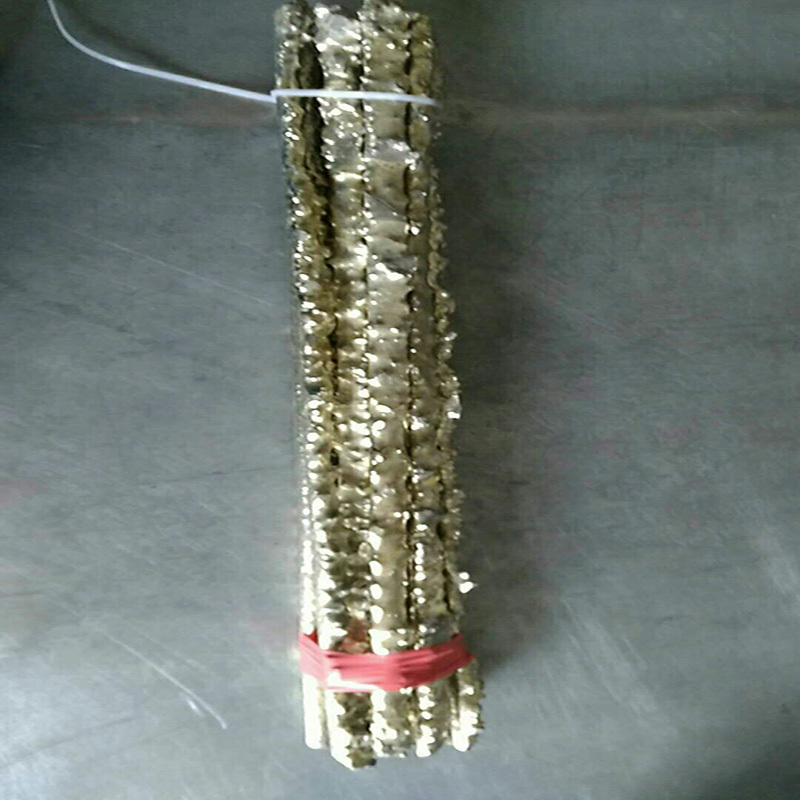
T107紫铜焊条 ECu铜合金焊条
符合:GB :ECu
相当:AWS:ECu
说明:Cu107是以纯铜为焊芯,低氢型药皮的纯铜焊条。力学性能较好,对大气和海水有良好的耐蚀性。不宜焊接含氧铜及电解铜。采用直流电源,焊条接正极,电弧稳定,成形良好。
用途:主要用来焊接导电铜排,铜制热交换器,船舶用海水导管等铜结构件,也可用于耐海水腐蚀的碳钢零件的栈焊。
熔敷金属化学成分
| 元素 | Cu | Si | Mn | P | Pb | Fe+Al+Ni+Zn | |
| 保证值 | ﹥98.0 | 0.5 | 0.5 | 0.30 | 0.02 | 0.50 |
熔敷金属机械性能(参考值)
| 实验项目 | 抗拉强度MPa | 延伸率 |
| 保证值 | 170 | 20 |
| 一般结果 | 186-215 | 20 |
参考电流:DC+
| 焊条直径(mm) | 3.2 | 4.0 | 5.0 |
| 焊接电流(A) | 120-140 | 150-170 | 180-200 |
| 注意事项: |
1.焊前焊条必须在200左右烘焙1小时。焊件表面的水分、油污、氧化物等杂质必须清除干净方可施焊。
2.在一般情况下,预热温度应掌握在400-500之间。施焊时应采用短弧,宜作往复直线运动,这样可以改善焊缝的成形。
3.对于较长的焊缝应采用逐步退焊法,焊接速度应尽可能地快。多层焊时必须彻底清除层间的熔渣。焊后用平头锤锤击焊缝。消除应力,改善焊缝质量。
紫铜焊条 硅青铜焊条 磷青铜焊条 铝锰青铜焊条 铜镍焊条
T107紫铜焊条
药皮类型 | 符合标准 | 焊接位置 | 电流种类 |
低氢钠型 | AWS ECu | F | DC+ |
熔敷金属化学成分(%)
Cu | Mn | Fe | Si | S | P | Ni | Pb | Other |
95.0 | 3.0 | - | 0.50 | - | 0.30 | - | 0.02 | Fe+Al+Ni+Zn0.50 |
熔敷金属力学性能:
T.S(MPa) | E1()L=5d |
170 | 20 |
主要用途:
适用于焊接铜结构件和耐海水腐蚀的碳钢零件栈焊。
T207硅青铜焊条
药皮类型 | 符合标准 | 焊接位置 | 电流种类 |
低氢钠型 | GB ECuSi-B | F | DC+ |
熔敷金属化学成分(%)
Cu | Mn | Fe | Si | S | P | Ni | Pb | Other |
92.0 | 3.0 | - | 2.50-4.00 | - | 0.30 | - | 0.02 | Al+Ni+Zn0.50 |
熔敷金属力学性能
T.S(MPa) | E1()L=5d |
270 | 12 |
主要用途:
适用于铜、硅青铜及黄铜的焊接,以及化工机械管道内衬的栈焊。
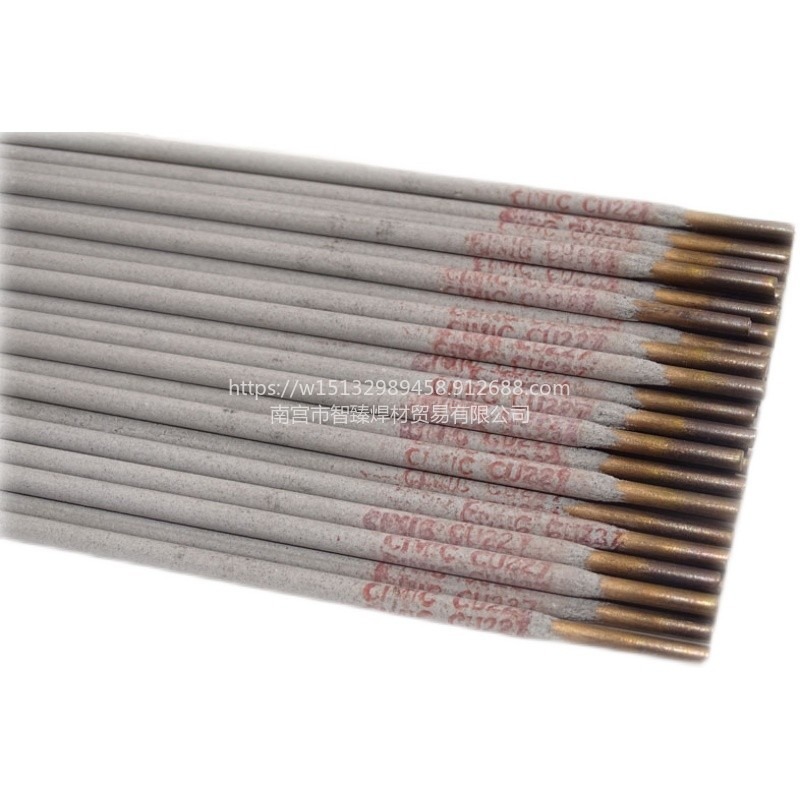
T227磷青铜焊条
药皮类型 | 符合标准 | 焊接位置 | 电流种类 |
低氢钠型 | GB ECuSn-B | F | DC+ |
熔敷金属化学成分(%)
Cu | Mn | Fe | Si | S | P | Ni | Pb | Other |
Rem | Sn7.09.0 | - | - | - | 0.30 | - | 0.02 | Si+Mn+Fe+A1+Ni+Zn0.50 |
熔敷金属力学性能
T.S(MPa) | E1()L=5d |
270 | 12 |
主要用途:
除适用于焊接紫铜、黄铜、磷青铜等同种及异种金属外,还可广泛用于栈焊磷青铜轴衬、船舶推进器叶片等,也可用于铸铁的焊补及栈焊。
T237铝锰青铜焊条
药皮类型 | 符合标准 | 焊接位置 | 电流种类 |
低氢钠型 | AWC ECuA1-A2 | F | DC+ |
熔敷金属化学成分(%)
Cu | Mn | Fe | Si | S | P | Ni | Pb | Other |
Rem | 2.0 | 1.50 | 1.00 | A16.50-10.00 | - | 0.50 | 0.02 | Zn+Pb0.50 |
熔敷金属力学性能
T.S(MPa) | E1()L=5d |
390 | 15 |
主要用途:
适用于铝青铜、铜合金和钢的焊接和铸铁的焊补。
T302铜镍焊条
药皮类型 | 符合标准 | 焊接位置 | 电流种类 |
钛钙型 | AWS ECuNi | F | ACorDC+ |
熔敷金属化学成分(%)
Cu | Mn | Fe | Si | S | P | Ni | Pb | Ti | Other |
Rem | 2.50 | 2.50 | 0.50 | 0.015 | 0.020 | 29.0-33.0 | 0.02 | 0.50 | 0.50 |
熔敷金属力学性能
T.S(MPa) | E1()L=5d |
350 | 20 |
主要用途:
适用于焊接70-30铜镍合金,亦可用于碳钢零件栈焊。
另:本厂长期代理电力、大西洋、京群京雷、金桥、天泰、金威、林肯、伊萨、阿维斯塔、蒂森、泰克罗伊、牛津、沙福、 曼彻特、UTP、奥林康等品牌焊材,欢迎客户咨询订购!